Tag Archief van: verticaal bewerkingscentrum

Uitloopactie 2019 | F500PLUS en L230LMA

De laatste F500PLUS en L230LMA uit voorraad én aantrekkelijk geprijsd


Na de introductie van de nieuw ontwikkelde KF5600 bewerkingscentrum en de KL2300serie draaimachine, start Hyundai Wia nog dit jaar met de uitloop van de F500PLUS en de L230serie. De perfecte aanleiding om beide modellen tot het einde van dit jaar tegen een speciale uitloopactieprijs aan te bieden. Doordat de F500PLUS bewerkingscentra en de L230serie draaimachines in Hamburg op voorraad staan, kunnen de machines ook zeer snel uitgeleverd worden.

Dit is de kans om nog voor het einde van het jaar het machinepark uitbreiden met een hoog nauwkeurige en betrouwbare bewerkingscentrum of draaibank. Tot en met 31 december 2019 leveren we de laatste exemplaren snel, aantrekkelijk geprijsd en zo lang de voorraad strekt.

Ware bestsellers

Dankzij het succes van de F500PLUS en de L230serie heeft de productie van beide modellen nog volop doorgedraaid na de introductie van de nieuwe opvolgers. “Beide machines zijn ware bestsellers,” aldus Theo Coffeng, directeur van Dymato. “Van de F500PLUS heeft de Koreaanse machinebouwer er maar liefst 4.457 wereldwijd geleverd en van de L230serie zijn er in totaal 1.169 in gebruik genomen.” Beide machines scoren goed wanneer het gaat om een hoge betrouwbaarheid en lage onderhoudskosten. “Dit was voor groot aantal klanten van Dymato een belangrijke reden om hun machinepark met meerdere machines uit deze series uit te breiden.”


“De oudste dateert uit 2007. Daarvan hebben we één keer een sensor
moeten vervangen en hij werkt nog steeds heel nauwkeurig. Qua onderhoud zijn dit
de aantrekkelijkste machines die er zijn.”

Directeur Jeroen Verdonschot | GFM Master in Parts


Robuuste bewerkingscentrum

De F500PLUS is een robuust drie-assig bewerkingscentrum dat een hoge nauwkeurigheid paart aan een grote dynamiek. De machine staat garant voor een hoge stabiliteit, met een minimum aan thermische effecten.


Hoge nauwkeurigheid en productiviteit

Ook de L230LMA draaimachine onderscheidt zich door de combinatie van hoge nauwkeurigheid en hoge productiviteit. Alle lineaire assen beschikken over dubbel gelagerde en door servomotoren aangedreven kogelomloopspillen met grote diameter.


Vraag nu een offerte aan!

Benieuwd naar alle specificaties van de  uitloopmodellen F500PLUS en de  L230LMA? Vraag via de actiepagina een officiële offerte aan en we informeren graag verder over de machines en de actievoorwaarden.

Lees meer

Hyundai-Wia introduceert nieuwe machines

Nieuwe machines van Hyundai Wia

Dymato brengt in Nederland drie nieuwe machines van Hyundai Wia op de markt: het KF5600 verticaal bewerkingscentrum, het KL7000LY draaicentrum en de KM2600MTTS multitasking machine. Hyundai Wia staat bekend om de stijve en stabiele constructie van zijn machines, wat de basis vormt voor een aantrekkelijke combinatie van hoge nauwkeurigheid en hoge productiviteit bij verspanende bewerkingen. Gebruik makend van de opgebouwde jarenlange ervaring en van de modernste technieken is dat bij de nieuwe machines op een nog hoger niveau gebracht.

 KF5600

  De KF5600 heeft een bewerkingsbereik van 1.100mm x 560 mm x 520 mm (XxYxZ). Het goed toegankelijke bed heeft een afmeting van 1.250 mm x 560 mm en is geschikt voor een belading tot 1.000 kg. De ijlsnelheden van de tafel (X- en Y-as) zijn opgevoerd tot 40 m/min. De machine kan worden geleverd met verschillende spindels, met een vermogen tussen 15 kW en 22 kW en een koppel dat op kan lopen van 60 Nm tot 286 Nm. Qua toerental zijn er vier opties: 8.000 min-1, 12.000 min-1 (direct drive), 15.000 min-1 en 20.000 min-1 (built-in motoren). Elke spindel is uitgerust met interne koeling en een Big Plus-opname. Het dubbele contactvlak tussen spindel en gereedschaphouder staat bij deze opname garant voor een hoge stijfheid en een hoge productiviteit. De KF5600 beschikt over een intern gereedschappenmagazijn met 30 posities (optioneel 40 posities), waarbij de spaan-tot-spaan tijd slechts 3,2 s bedraagt. 
 

L3000SY

  Bij de L3000SY gaat het om een multitasking CNC draaibank met subspil en extra Y-as, dat speciaal is ontwikkeld voor zware en toch zeer nauwkeurige draaibewerkingen. De machine heeft een stafdoorlaat van 102 mm en een maximale lengte tussen hoofdspil en tegencenter van 760 mm. De maximale werkstukdiameter in de klauw ligt op 420 mm. De hoofdspil heeft een vermogen van 37 kW en het maximale toerental bedraagt 3.000 min-1. De subspil heeft een vermogen van 6.000 min-1 met een kleiner vermogen van 15 kW voor serieuze multitasking bewerkingen. De BMT65P turret telt twaalf posities voor aangedreven gereedschappen, met indexeertijd van 0,15 s. Het bewerkingsbereik (XxZ) bedraagt 265 mm x 830 mm, terwijl de Y-as met een bereik van ± 120 mm voor extra bewerkingsmogelijkheden zorgt. De aangedreven gereedschappen hebben een maximaal vermogen van 5.5 kW, waarbij het toerental op kan lopen tot 5.000 min-1. De L3000SY opereert met de i Series besturing van Fanuc.
 

KM2600MTTS

Tot de highlights in het programma van Hyundai Wia behoort zeker de nieuwe KM2600MTTS multitasking machine. Met de combinatie van universele freeskop, turret en subspindel is een volwaardige combinatie mogelijk van frees- en draaibewerkingen in een en dezelfde opspanning. In totaal is sprake van negen bestuurde assen.
De KM2600MTTS kent een stafdoorlaat van 80 mm; de maximale draaidiameter bedraagt 750 mm, de maximale draailengte 1.550 mm. Het maximale toerental van de hoofdspil (met built-in motor) bedraagt 4.000 min-1. De freeskop (met direct drive motor) heeft een kantelbereik (B-as) van 240º (- 30º tot +210º) en het maximaal toerental van de gereedschappen ligt op 12.000 min-1. De turret telt twaalf posities, met een toerental tot 6.000 min-1 voor de aangedreven gereedschappen. Daarnaast is de machine uitgerust met een kettingmagazijn met 36 posities (optioneel 72) voor freesgereedschappen. Bij de KM2600MTTS wordt gebruik gemaakt van een Sinumerik 840D besturing van Siemens.


Marbach

Automatisch met de hoogste nauwkeurigheid

Bij de Marbach-Gruppe in Heilbronn draait alles om de vervaardiging van gereedschappen voor de verpakkingsindustrie, en dat over de volle breedte. Als daarbij de hoogste nauwkeurigheid en betrouwbaarheid worden gevraagd dan wordt bij het HSC frezen een beroep gedaan op het RXP 800 DCH bewerkingscentrum van Röders, dat is geautomatiseerd met behulp van een lineair magazijnsysteem.
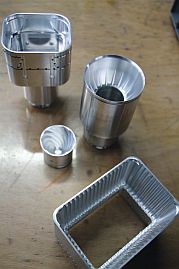
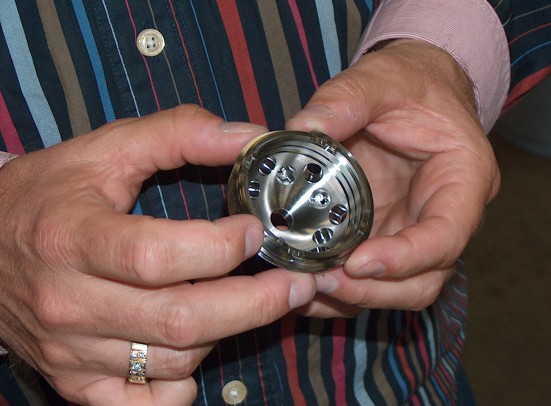
Enkele onderdelen voor gereedschappen. Bij verpakkingen ligt de spleetbreedte, afhankelijk van de dikte van het folie, tussen 3 en 12 micrometer. Daarbij geldt een tolerantie van ± 1,5 micrometer.

Naast stansgereedschappen in allerlei uitvoeringen zijn de gereedschapmakers bij Marbach vooral gespecialiseerd in gereedschappen voor thermovormen. “Onze thermovormgereedschappen worden over een breed terrein ingezet, van koffiekoppen en vleesschalen tot yoghurtbekers en margarinekuipjes”, zo legt Lars Schwarzmannseder uit, productieleider van de Gereedschapmakerij bij Marbach. “Als onafhankelijke gereedschapmakerij zijn we in staat om gereedschappen te bouwen voor vrijwel elke thermovormmachine.”

Thermovormgereedschappen bestaan in het eenvoudigste geval uit een stempel en een matrijs, waartussen een folie loopt. Deze folie wordt opgewarmd, in de matrijsvorm geblazen en vervolgens afgekoeld, waarbij het in de nieuwe vorm verstart. Bij combinatiegereedschappen worden de aldus vervaardigde verpakkingsvormen direct aansluitend uit gestanst, in andere gevallen vindt dit plaats op een tweede station met een apart stansgereedschap. “Hoogste nauwkeurigheid is daarbij onze kracht”, geeft Schwarzmannseder aan. “Afhankelijk van de sterkte van het folie ligt de spleetbreedte tussen 3 en 12 micrometer, en dat met een tolerantie van slechts ± 1,5 micrometer.” Ook de vormnauwkeurigheid van de contouren ligt in deze orde van grootte. “Vanwege die hoge nauwkeurigheden vertrouwen we niet op de geleidingen van de thermovormmachines, maar rusten onze gereedschappen uit met eigen geleidingen”, benadrukt de productieleider in dit verband “Het is een van de redenen waarom we ons beschouwen als marktleider in dit segment.”


Oprecht partnerschap

Een van de beslissende argumenten bij een investering blijkt altijd weer het feit of een gebruiker zich serieus genomen voelt door zijn partner. Omgekeerd betekent dit dat veel machinebouwers kansen verspelen doordat ze niet in willen of kunnen spelen op de eisen die hun potentiële klanten stellen. Men kan zich niet aan de indruk onttrekken dat menig machinebouwer op die manier belangrijke ontwikkelingen mist. Het is daarom verheugend dat er positieve voorbeelden zijn, zoals de samenwerking tussen Röders en Marbach. Het Röders-team werkt nauw samen met de verspaners bij Marbach aan duurzame oplossingen voor de behoeften die bij de gereedschapmaker leven. Dat vergt tijd en vraagt om interesse om zich te verdiepen in de problemen van de partner. Een oprecht en duurzaam partnerschap tussen machinebouwer en gebruiker lijkt steeds meer het succesmodel van de toekomst te worden.


Kleinste toleranties vereist
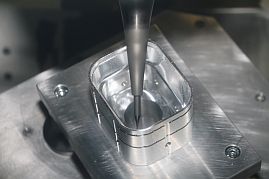
De HSC-spindel heeft een maximaal toerental van 36.000 min-1. Dat biedt de beste opties bij de realisatie van dunne structuren en grote aantallen boringen. De grote foto laat een meetcylus zien van een onderdeel op de in de cel geïntegreerde Contura meetmachine van Zeiss.

De gereedschappen die bij Marbach worden vervaardigd hebben in de regel een afmeting van 1200 mm x 800 mm, waarbij het gewicht van standaarduitvoeringen op kan lopen tot 2 ton. De mogelijkheden reiken echter veel verder, tot in het uiterste geval een 160-voudig gereedschap met een gewicht van 9 ton. “Dat is het grootste gereedschap dat bij ons wordt gebouwd en ook hier geldt een maximale tolerantie van ± 1,5 micrometer over de diagonaal”, verzekert Schwarzmannseder. “En daaraan kunnen we voldoen.” Het grootste deel van de actieve onderdelen, circa 70 procent, wordt vervaardigd uit corrosiebestendige aluminiumlegeringen met hoge sterkte. Onder de resterende 30 procent komen ook hogesterktestalen voor met een hardheid boven 58HRc en met name bij deze materialen zetten de verspaningsexperts in op HSC-bewerkingen. “Voor een deel gaat het om zeer complexe vormen met talrijke ribben en dat vraagt om machines met hoogdynamische besturingen en aandrijvingen”, aldus Schwarzmannseder. “Een goede ontluchting is bijvoorbeeld een van de kernelementen bij het thermovormproces, de lucht moet op een gecontroleerde manier kunnen ontsnappen. Om dat te bereiken brengen we een groot aantal diepe boorgaten met minimale diameters aan in het vormdeel.” Die diameters liggen doorgaans tussen 0,3 en 0,4 mm. “Groter mogen de openingen niet zijn, anders is de afdruk daarvan later op het product terug te vinden”, legt de verspaningsvakman uit en benadrukt daarbij: “Bij dergelijke fijne boorgereedschappen zijn hoge toerentallen een groot voordeel.”

Hoge eisen aan oppervlakte
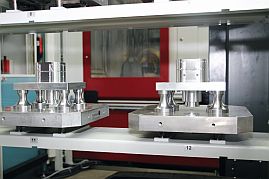
Het lineaire palletmagazijn telt 15 posities voor UPC pallets van Erowa. Daardoor kan de machine van Röders vrijwel onbemand en 24/7 opereren.

De introductie van vijfassig fresen heeft bij Marbach al kort na de eeuwwisseling plaatsgevonden, geprogrammeerd wordt daarbij met TopSolid. “Om dure handmatige nabewerkingen zoveel mogelijk te vermijden hebben we de keuze gemaakt voor HSC-bewerkingen”, aldus Schwarzmannseder. Want de eisen die aan de oppervlaktekwaliteit worden gesteld zijn bijzonder hoog. “We hebben met machines van diverse leveranciers proeven gedaan en zijn uiteindelijk uitgekomen bij Röders.”

Om de machine optimaal te benutten heeft men bij Marbach van meet af aan ingezet op een zo compleet mogelijke automatisering. “We hoeven daarbij niet de snelste oplossing, prioriteit is een betrouwbare procesvoering tegen een economisch prijsniveau”, laat Schwarzmannseder weten. Anno 2016 staat er bij Marbach een RXP 800 DCH bewerkingscentrum van Röders dat is gekoppeld aan RCM lineair magazijn van Röders. Naast 15 palletplaatsen voor UPC-pallets van Erowa met een afmeting van 320 mm x 320 mm omvat dit magazijn ook een Contura G2 meetmachine van Zeiss. De compete bewerkingscel wordt bestuurd met behulp van Jobmanager RMS6 van Röders, dat speciaal is ontwikkeld om tegemoet te komen aan de behoeften van gereedschap- en modellenbouwers. Om de grote variëteit aan componenten onbemand te kunnen bewerken is de cel uitgerust met een extra gereedschappenmagazijn met 210 posities (HSK50 opname). De gereedschappen kunnen via een speciaal aangebrachte klep direct en parallel aan de bewerking in het eigen magazijn van de Röders-machine worden overgezet. De handlingrobot kan dankzij verwisselbare grijpers zowel gereedschappen als werkstukken hanteren, tot een gewicht van 150 kg.

Al in het voortraject de noodzakelijke condities scheppen
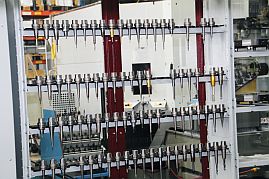
Het regaalmagazijn binnen de cel biedt plaats aan 210 HSK-50 gereedschappen. Deze worden door een robot via een speciaal aangebrachte klep overgezet naar het eigen gereedschappenmagazijn van de Röders-machine.

Automatisering vereist dat een proces tot in detail wordt geanalyseerd en dat de consequenties in kaart worden gebracht. “Ook wij hebben een leerproces doorlopen, tot we de standaardiseringsgedachte hadden omarmd en onze ideeën volledig in de praktijk konden vertalen”, geeft Schwarzmannseder toe. “Het is van groot belang dat men al in het voortraject nadenkt hoe het proces er in de toekomst uit moet zien. Maar ook welk spectrum aan producten met welke eigenschappen bewerkt moeten worden.” Op dat punt kon Marbach een beroep doen op de knowhow van Röders, die de complete cel plug-and-play heeft geïnstalleerd. “We hebben bij Röders altijd het gevoel gehad dat we serieus werden genomen”, stelt Schwarzmannseder vast. “Het is een partnerschap op basis van gelijkwaardigheid.”

De spindel op het RXP 800 DCH bewerkingscentrum heeft een maximaal toerental van 36.000 min-1 en een vermogen van 17 kW. Lineaire aandrijvingen zorgen daarbij voor hoogdynamische bewerkingen. De gereedschappen, tot een maximale diameter van 20 mm, zijn uitgerust met een inwendige koelmiddelaanvoer met een druk tot 40 bar. Ook luchtkoeling en een spanendouche behoren tot de mogelijkheden, zodat een grote diversiteit aan bewerkingen is afgedekt.


Trends onder de loep
Meer als alleen hardware

Bedrijven die een traject naar automatisering overwegen doen er verstandig aan om het eigen productieproces eerst kritisch in ogenschouw te nemen en te analyseren. Van belang is om een duidelijk antwoord te krijgen op de vraag welke processen en producten zich lenen voor standaardisatie. Daarbij moeten ook de processen worden betrokken voorafgaand aan en volgend op het te automatiseren onderdeel, bij voorkeur samen met een ervaren partner. Verder is het voor een succesvol automatiseringstraject van belang dat medewerkers zoveel mogelijk worden betrokken, het liefst vanaf het eerste moment. Op die manier worden niet alleen de motivatie en acceptatie vergroot, het biedt ook de mogelijkheid om ideeën en potenties vanuit het werkveld te integreren in de nieuwe situatie.


Handmatige handelingen gereduceerd

Dankzij de nieuwe productiecel zijn de handmatige handelingen met 70 procent gereduceerd, de componenten komen volautomatisch van de machine met de vereiste hoge nauwkeurigheid en oppervlaktekwaliteit. Een belangrijke rol is weggelegd voor de RMS6 besturing van Röders. Intelligente finishingstrategieën en CAM-routines binnen dit pakket zorgen ervoor dat de overgang van het ene op het andere gereedschap vloeiend plaatsvindt en dat oppervlaktefouten effectief worden vermeden.
“We hebben bij Röders altijd het gevoel gehad dat onze vragen serieus werden genomen. Het is een partnerschap op basis van gelijkwaardigheid.” Lars Schwarzmannseder, productieleider

Met een operationele beschikbaarheid van circa 97 procent scoort de productiecel van Röders bijzonder goed en het aantal onbemande uren ligt daarbij hoog. “Voor ons staat de betrouwbaarheid van het proces voorop”, verzekert Schwarzmannseder. “Daarom moeten alle aspecten binnen het systeem kloppen. Een controle op breuk van de gereedschappen is daarom net zo belangrijk als een controle op botsingen in het besturingsprogramma.”

De productiecel van Röders is inmiddels bijna vier jaar bij Marbach in bedrijf. De machine rust met zijn 17 ton gewicht op slechts drie voeten. Hoewel de productiehal niet geklimatiseerd is worden de vereiste toleranties desondanks zonder problemen gehaald. “Dankzij de diverse koelcircuits op de machine van Röders worden temperatuurfluctuaties tot 15 K geneutraliseerd, bovendien past de machine zijn parameters automatisch aan dankzij kalibratie-opdrachten”, legt Schwarzmannseder uit. “Die vorm van procescontrole hebben we in die mate alleen bij Röders gevonden. Daardoor slagen we erin om ons doel, de machine volcontinu 24/7 te laten opereren, steeds dichter te naderen.”

Profil
Marbach Werkzeugbau

Marbach is opgericht in 1923 op dezelfde locatie als de huidige hoofdvestiging in Heilbronn. Sindsdien heeft het bedrijf zich ontwikkeld van een klein familiebedrijf tot een internationaal opererende groep ondernemingen met wereldwijd 1200 medewerkers. Als partner van de verpakkingsmiddelenindustrie biedt Marbach zijn klanten op maat gesneden technische oplossingen. Naast gereedschappen voor de fabricage van verpakkingen horen ook machines en componenten voor de ondersteuning van dit fabricageproces tot het brede spectrum aan mogelijkheden bij Marbach. Dankzij intensieve inspanningen op het gebied van research en ontwikkeling kan het bedrijf bogen op een voortdurende stroom aan innovaties. De productieafdeling bij Marbach telt 120 medewerkers, waaronder 25 leerlingen (Azubi’s).
XF6300

XF6300 – ontwikkelt in het Technisch Centrum in Duitsland

Nieuw vijfassig bewerkingscentrum van Hyundai-Wia voor complexe en nauwkeurige bewerkingen

Een van de machines die zal worden gepresenteerd op de stand van Dymato (Hal 12, stand B032) is de XF6300, het nieuwe vijfassige verticale bewerkingscentrum van Hyundai-Wia dat is ontwikkeld in het High Tech Centre in Frankfurt. De machine is voorzien van een draaikanteltafel met een diameter van 630 mm en een beladingscapaciteit van 300 kg. Het lineaire bewerkingsbereik bedraagt 650 mm x 600 mm x 500 mm, waarbij de ijlsnelheden op kunnen lopen tot 50 m/min.

Bed en kolom zijn bij deze machine vervaardigd uit één monoblock structuur. In standaarduitvoering is de XF6300 uitgerust met een built-in spindel met een maximaal toerental van 15.000 min-1, als optie horen spindels met toerentallen tot 30.000 min-1 en 40.000 min-1 echter ook tot de mogelijkheden. Het vermogen van de spindels bedraagt 31 kW.

De XF6300 is speciaal ontwikkeld voor de gereedschappenindustrie, waar hoge nauwkeurigheid en dynamiek worden gevraagd. Met name voor deze veeleisende sector is de Mold Package-optie van Hyundai-Wia interessant. Daarbij wordt onder meer de spindel intensief gekoeld om temperatuureffecten tot een minimum te beperken. Tegelijkertijd wordt met behulp van sensoren de Z-afwijking van de spindel als gevolg van temperatuurinvloeden gemeten, waarna via de software hiervoor kan worden gecorrigeerd.

Deltour

Bewerkingscentrum met geïntegreerde robot voor werkstukbelading kan zowel conventioneel als onbemand worden ingezet

Deltour1LageRes

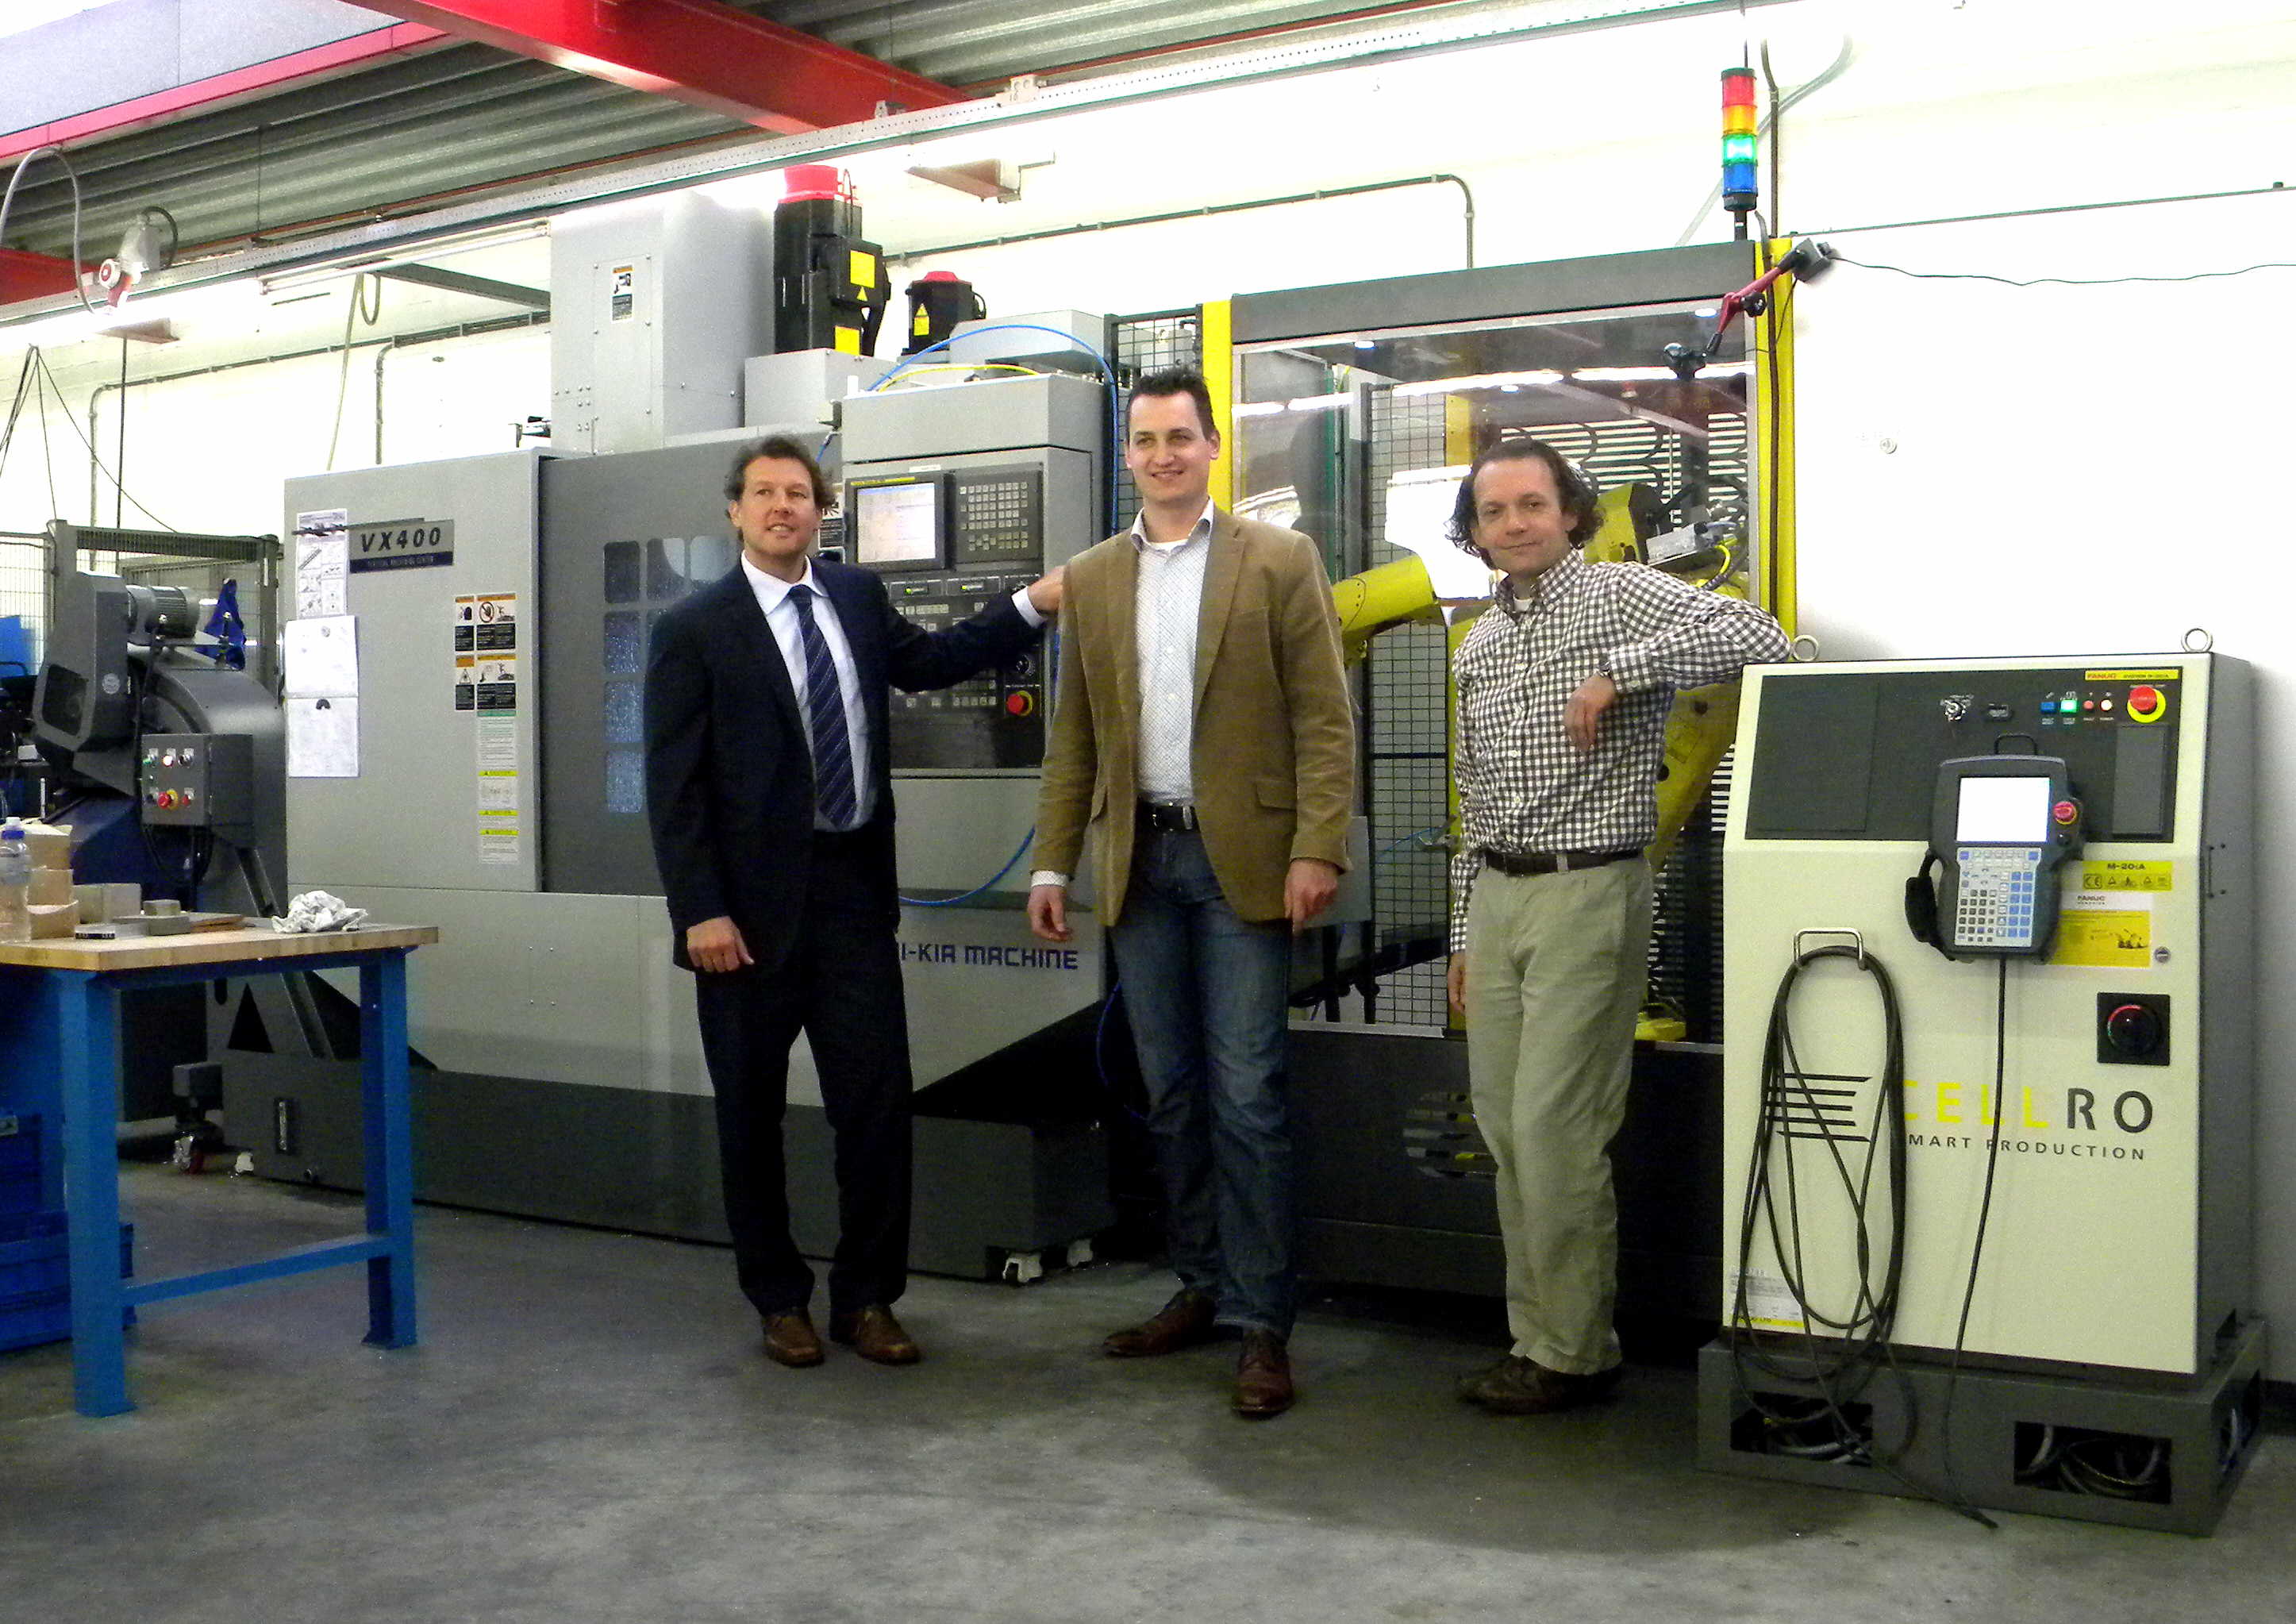
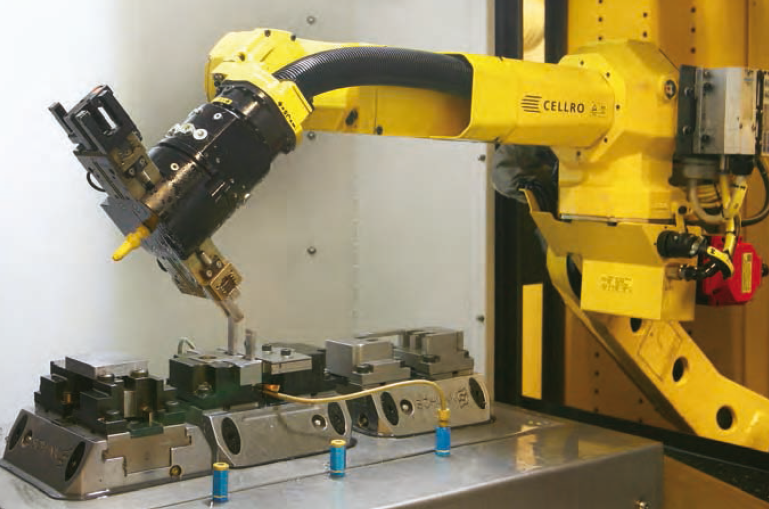
V.l.n.r.: De heren Chris van der Velden (Dymato), Bert den Ouden (Cellro) en Otto Staleman (Deltour) bij het VX 400 bewerkingscentrum met geïntegreerde robotcel type Compact 1250.

In de automatisering van gereedschapmachines leiden vele wegen naar Rome. Bij het automatisch beladen van bijvoorbeeld een bewerkingscentrum kan men uit een staalkaart van oplossingen kiezen, variërend van eenvoudig en relatief goedkoop tot complex en duur. Ook de ‘fijnmechanische toeleverancier’ Deltour uit Amsterdam vond zich geplaatst tegenover dit dilemma, toen besloten werd te investeren in een bewerkingscentrum van Hyundai-Kia. Daarbij wilde men  de mogelijkheid hebben ook buiten de normale werkuren, onbemand, te produceren, om grotere batches in één keer te kunnen voltooien.

Automatisering was geen onbekend terrein voor Deltour, toen het voornemen tot investering vorig jaar op tafel lag. Als sinds 2006 is bij één van de bewerkingscentra een handlingrobot in bedrijf, die de werkstukken in de machine plaatst. In dit geval gaat het echter om niet-flexibele automatisering: op de machine wordt één werkstuk in aantallen van 150.000 tot 300.000 stuks per jaar bewerkt. Een uitzondering bij Deltour, waar de seriegrootten variëren van enkelstuks tot een paar honderd. De onderneming, al vóór de Tweede Wereldoorlog begonnen als fabrikant van bloedtransfusiemachines, levert aan een aantal bedrijven in en rond Amsterdam fijnmechanische componenten en fabriceert koellichamen en behuizingen (‘alles waar geen stroom doorheen gaat’) voor de elektronica-industrie. Deze eigen producten worden ook op voorraad geproduceerd. Als toeleverancier concentreert Deltour zich op kwalitatief hoogwaardige, vaak zeer nauwkeurige verspaningsproducten voor uiteenlopende takken van industrie, van petrochemie tot medische techniek. Typische voorbeelden zijn zeer nauw getolereerde sproeiers of samenstellingen van kleine onderdelen die heel precies in elkaar passen. Naast de gebruikelijke materialen als staal en aluminium verwerkt de onderneming ook roestvast staal, hoognikkelhoudende staalsoorten, technische kunststoffen, titanium enz.

Deltour2LageRes

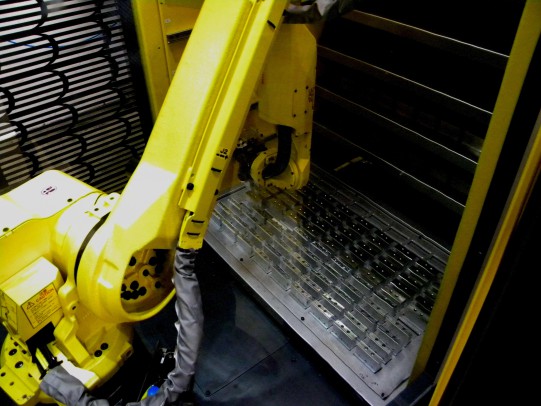
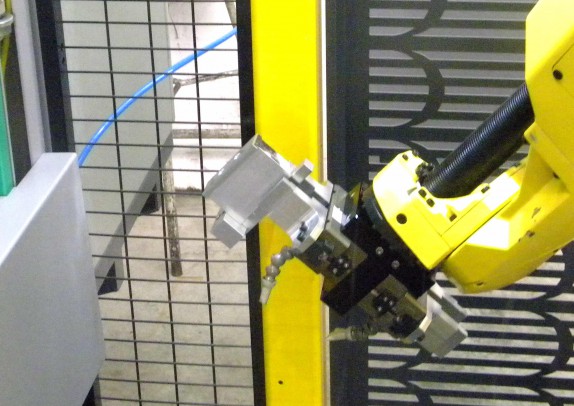
De robot neemt een onderdeel uit de onderste lade.

Otto Staleman, Algemeen Directeur van Deltour, schetst het probleem waar meer bedrijven mee worstelen in de aanloop naar vormen van automatisering: “De omsteltijden van onze producten zijn in het algemeen kort, de series klein tot middelgroot en de cyclustijden beperkt. We werken hier niet in ploegendienst; de totale productietijd van een serie – dus de cyclustijd maal het aantal stuks – overstijgt niet zelden de acht uren van een gewone werkdag. We wilden een bewerkingscentrum dat we handmatig op een nieuw product konden instellen, waarna de serie in één procesafloop zou kunnen worden voltooid, ook als dat bijvoorbeeld 12 uur zou duren. Een serie die voorheen over twee werkdagen verdeeld moest worden, kon dan in één keer, zonder onderbreking worden geproduceerd. Overdag zouden we het bewerkingscentrum vervolgens op de conventionele manier kunnen inzetten voor kleine series en laat in de middag instellen voor een nieuw product dat zich leent voor onbemande productie. We hebben uiteindelijke gekozen voor een combinatie van een verticaal bewerkingscentrum VX 400 van Hyundai-Kia met een robotcel van Cellro.”

Het bewerkingscentrum is het kleinste model uit de VX-serie dat in een compacte structuur een opvallend grote bewerkingsruimte (800 x 600 x 520 mm) biedt. De spil wordt direct aangedreven en kan met zijn 8000 toeren per minuut zwaar verspaningswerk aan, ook bij hogesnelheidsbewerking. Bij de ontwikkeling is veel aandacht besteed aan aspecten als een laag energieverbruik en een gemakkelijk onderhoud. Ook scoort de machine hoog qua dynamiek met een ijlgang van 32 m/min.

Deltour3LageRes

De robotarm is voorzien van een productspecifieke grijper.

Deltour beschikte al over een tweetal grotere machines uit de VX-serie en een draaicentrum met veelzijdige bewerkingsmogelijkheden van Hyundai-Kia. Hoewel daarmee goede ervaringen zijn opgedaan was de keuze voor de Koreaan geen automatisme. De goede prijs/kwaliteitverhouding en de professionele begeleiding en service van importeur Dymato BV uit Veenendaal gaven, aldus Staleman, de doorslag. Ook de beschikbaarheid van een kleiner model uit het VX-programma en de wens het aantal merken op de werkvloer beperkt te houden speelden bij de beslissing mee. Een belangrijk punt was dat de machine direct geleverd kon worden. Chris van der Velden van Dymato voegt daar nog aan toe dat reserveonderdelen voor de Hyundai-Kia machines rechtstreeks vanuit het magazijn in Duitsland geleverd worden zodat het tijdverlies door storingen beperkt blijft.

Deltour4LageRes

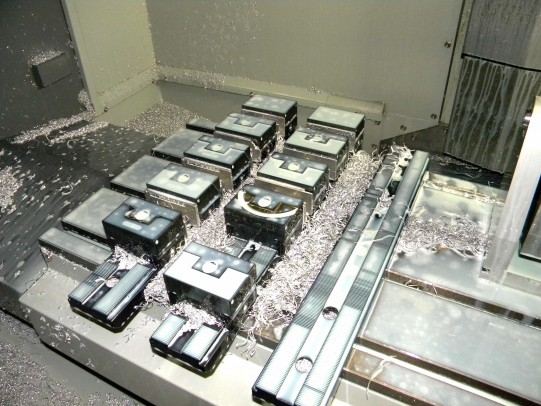
Het machinebed is zo ingedeeld dat aan de ene kant van de tafel onderdelen voor conventionele bewerking kunnen worden opgespannen, terwijl de andere kant voor automatische bewerking is gereserveerd.

Het VX 400 bewerkingscentrum is geïntegreerd met een Compact 1250 robotcel van Cellro, die zich goed leent voor automatisering in kleine ruimtes. De kleine robot kan werkstukken tot 10 kg (optioneel 20 kg) verplaatsen. Bert den Ouden van Cellro: “Een conventionele oplossing zou in dit geval neerkomen op een visionsysteem met aan- en afvoerbanden voor de producten. Probleem is dan dat de lengte daarvan enorm kan oplopen vanwege de korte cyclustijden van de producten. Om het ruimtebeslag beperkt te houden, hebben we de robotcel met een ladensysteem uitgerust; elk van de zeven laden heeft een productspecifieke, verwisselbare vakverdeling. Het plaatsen van de onbewerkte producten en het uitnemen na de bewerking gebeurt handmatig. De laden schuiven uit en in op commando van de robot. Deze oplossing is mede ingegeven doordat de producten in het algemeen laag zijn, maximaal 100 mm. Als je bijvoorbeeld 160 producten met een cyclustijd van 5 minuten hebt kun je ruim 13 uur continu onbemand produceren.”

De robotcel is modulair opgebouwd en daarmee in hoge mate flexibel. Is handling op dit moment nog de enige actie die is geautomatiseerd, later kunnen daar andere werkzaamheden zoals ontbramen, reinigen en wellicht ook het meten van de werkstukken bijkomen. Dat gebeurt allemaal in hoofdtijd, d.w.z. tijdens de bewerking van een ander werkstuk, zodat hier geen extra tijd voor moet worden gereserveerd.

Deltour5

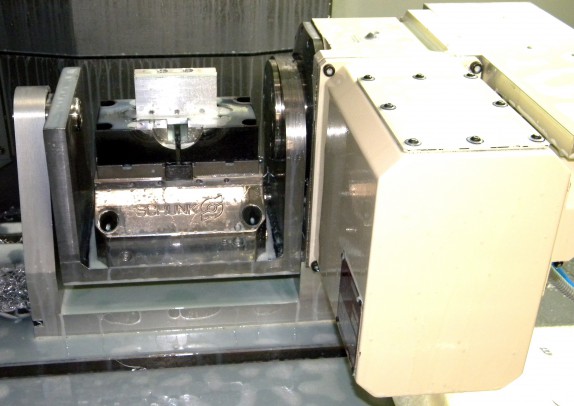
Een geïntegreerde NC-rondtafel voor traploos indexeren voegt aan de drie-assige machine een vierde as toe waardoor de bewerkingsmogelijkheden aanzienlijk worden verruimd. Deltour heeft de rondtafel zelf aangepast en geschikt gemaakt voor de robot, wat enkele technologische hoogstandjes vereiste.

De gekozen combinatie is aanzienlijk goedkoper dan een andere optie die in beeld kwam, namelijk een horizontaal bewerkingscentrum met meervoudige opspanning en een handlingrobot. Buiten de machine worden dan, op pallets, zuilen met 30 à 40 producten voor bewerking klaargezet.

Staleman: “Dit heeft voor- én nadelen. Het is gunstig dat je dan alle bewerkingen – bijvoorbeeld het boren van een gat – achter elkaar kunt uitvoeren aan alle producten die op de zuil zijn gespannen. Deze oplossing met een palletsysteem leent zich beter voor volledig onbemande productie. Een nadeel is dat je een tijd bezig bent om de producten op te spannen. Het veel grotere, te verplaatsen gewicht maakt de robot duurder en minder dynamisch. Verder neemt een dergelijk systeem veel meer ruimte in. Ook is een horizontaal bewerkingscentrum aanzienlijk duurder dan een vergelijkbare verticale machine. In totaal ben je dan, inclusief robot, spanzuilen en pallets, zo’n 330.000 euro kwijt. Wij hebben in dít systeem nog geen anderhalve ton geïnvesteerd. Waar je uiteindelijk voor kiest wordt sterk bepaald door de seriegrootten, de cyclustijden en de omvang van de producten. Er is een omslagpunt waarbij een palletsysteem de voorkeur verdient. In onze situatie, zo hebben we onderzocht, blijven we daar ver onder.”

Voor Deltour is de gekozen oplossing ook het startpunt van een leerproces. Staleman: “Met deze in wezen eenvoudige samenstelling van machine plus robot willen we de komende jaren automatiseringservaring opdoen door steeds complexere taken uit te voeren. We zullen voortdurend nagaan of we producten beter op deze combinatie dan wel op een stand alone machine kunnen bewerken.”

Cellro BV, Veenendaal
Tel.: 0318-627100
www.cellro.com

HYUNDAI-WIA NIEUWS – SIMTOS BEURS KOREA

Duitse engineers van Hyundai-Wia Europe construeren samen met Koreaanse collega’s nieuwe modellen CNC bewerkingsmachines.

Tijdens de Simtos 2016, de grootse machinebeurs van Korea heeft Hyundai-Wia flink uitgepakt.

Van de 26 getoonde machines, deels geautomatiseerd, waren er 16 nieuwe modellen te zien, die in de loop van 2016 uitgeleverd kunnen worden.

Precisie en flexibiliteit … XF6300 lees meer op pagina 7

Groot en flexibiliteit … XH8000 lees meer op pagina 14

Stabiliteit en productiviteit … KM2600MTTS lees meer op pagina 10
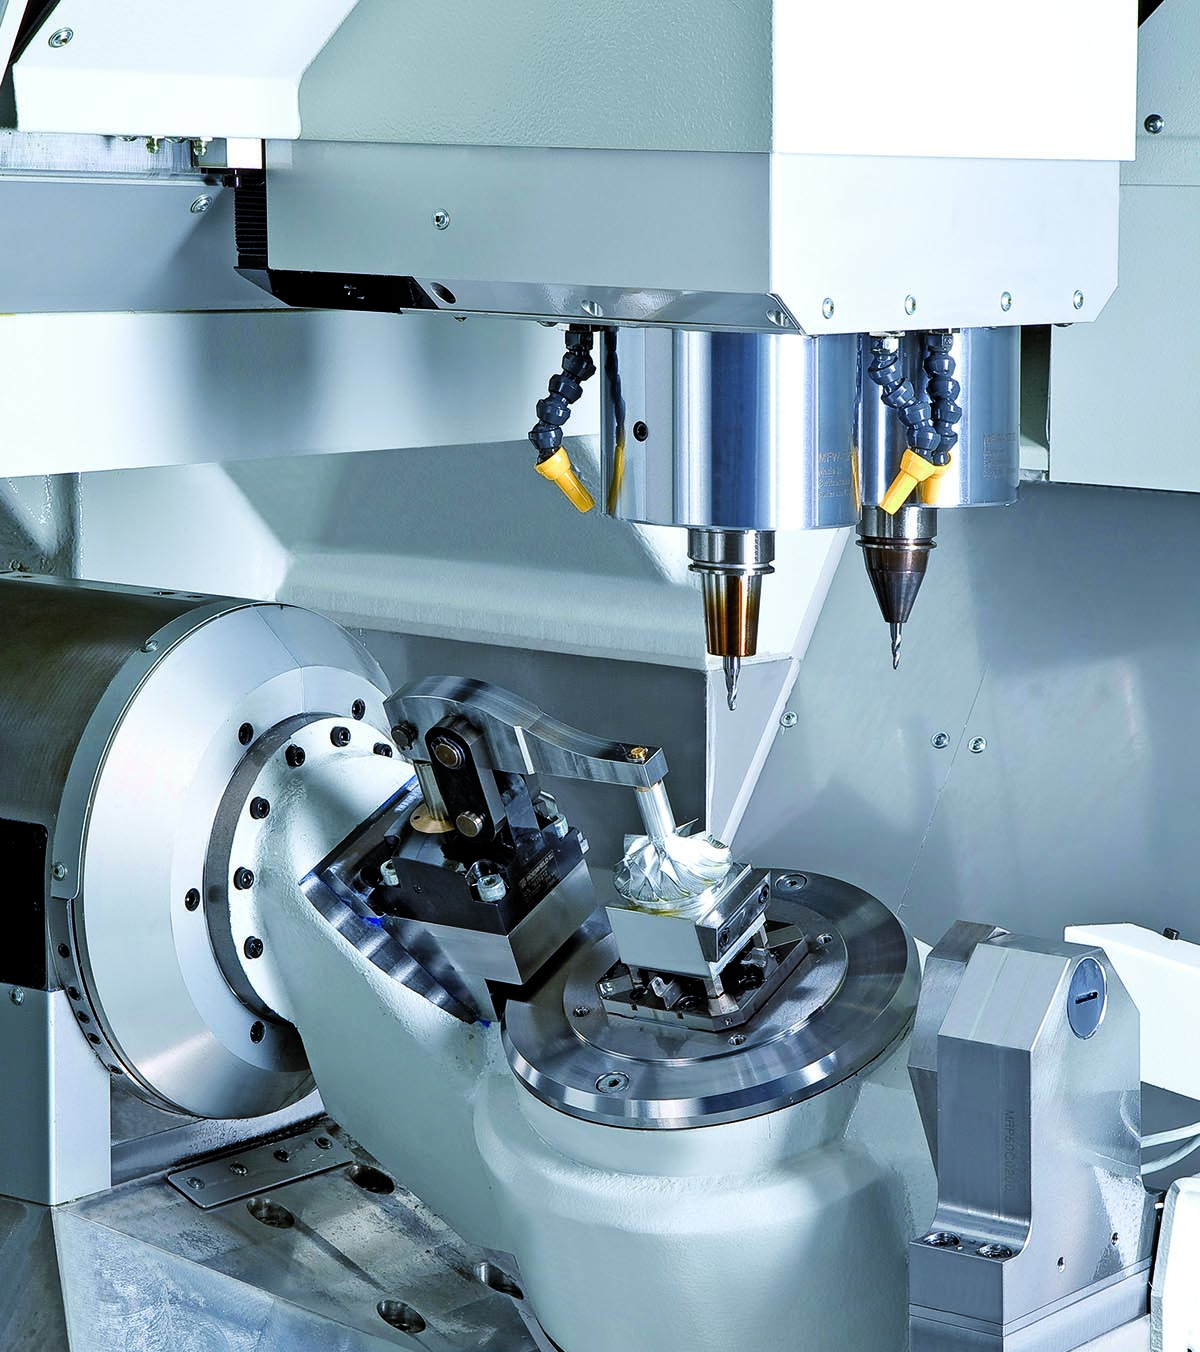
 

Bekijk hier de nieuwe modellen

 Klik op de afbeelding voor de catalogus


Tata Steel

Tata Steel automatiseert productie kerfslagstaafjes
Onconventionele aanpak, integrale oplossing

De kerfslagproef bepaalt de materiaalweerstand van staal tegen brosse breuk. Als mogelijk eerste ter wereld heeft Tata Steel in IJmuiden de productie van tienduizenden kerfstaafjes in klein- en enkelseries volledig te automatiseren. Daarmee lopen de testfaciliteiten in de pas met de snelle productiegroei in speciaal- en hogesterktestaal. De integrale automatisering is turn-key gerealiseerd met een conventioneel drieassig CNC-bewerkingscentrum met robotbesturing. Succesfactor: het kerfslagstaafje zelf.

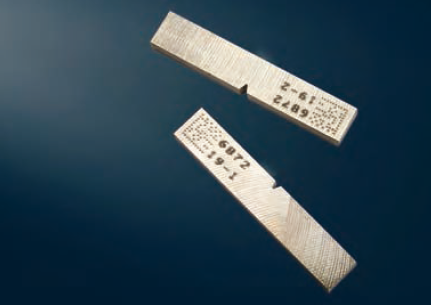
Het toevoermagazijn van de productiecel bevat de 3D-gecodeerde staalblokjes met werkplaatsnummer in willekeurige volgorde: verschillende diktes, uiteenlopende sterktes en hardheden. Deze monsterblokjes zijn geknipt uit keurplaten uit de productie voor mechanische kwaliteitscontrole door middel van destructief onderzoek.
De robot vergelijkt of de parameters van het monster overeenkomen met de codering en plaatsen het in voorraadstation van het drieassige bewerkingscentrum, dat het blokje met precisie transformeert in drie genormeerde kerfslagstaafjes. Het markeerstation brengt per  staafje code en volgnummer aan en deponeert de staafjes in de tray: gereed voor de kerfslagproeven om onder geconditioneerde omstandigheden de weerstand tegen brosse breuk te bepalen.
Dit is in het kort de geautomatiseerde productie van kerfslagstaafjes waarmee Tata Steel waarschijnlijk  als eerste staalproducent een complex probleem integraal heeft opgelost. Dymato uit Veenendaal leverde in samenwerking met plaatsgenoot Cellro een turn-key oplossing.

Flessenhals
Tata Steel groeit sterk in speciale staalsoorten, zoals hogesterkte-constructiestalen voor onder meer scheepsbouw, ‘geelgoed’, offshore, zware transportmiddelen en in andere industrieën die hoogwaardige constructiestalen inkopen op gecertificeerde materiaalspecificatie. Tata Steel produceert dit warmgewalst staal op rol in diktes tot vooralsnog twintig millimeter.
Het succes in productontwikkeling en productiemogelijkheden leidde tot een flessenhals in de finale kwaliteitscontrole. Een batch blijft in quarantaine tot vrijgave door het onafhankelijke Testhouse, op grond van geprotocolleerde kwaliteitscontrole.
Enkele jaren geleden voerde Tata Steel in IJmuiden zo’n tienduizend kerfslagproeven per jaar uit. Dit is nu al opgelopen tot meer dan het dubbele en zal tot 2017 doorgroeien tot een kleine vijftigduizend. Geautomatiseerde productie van de kerfslagstaafjes tekende zich af als de enige manier om de groei bij te houden en daarmee doorloopsnelheid en levertijden te verbeteren. En als er dan toch geautomatiseerd werd, dan had Tata Steel nog wel enkele wensen:

De kosten beperken door zoveel mogelijk staafjes zelf te produceren en dus minder uit te besteden, onbemand doordraaien om vanuit een tweeploegen-kwaliteitscontrole de 24/7-productie bij te houden. En het zou mooi zijn om ook de toleranties aan te scherpen, ook al viel de conventionele eigen en uitbestede productie keurig binnen de normen.

foto 2

De autmatisering is gericht op maximale productietijd van het bewerkingscentrum

Drieassige bewerking
Tata Steel heeft een aantal leveranciers van bewerkingsmachines uitgenodigd om voorstellen op tafel te leggen. Met weinig eisen ten aanzien van de hardware en des te meer eisen aan het eindproduct, conform de uitputtende normen voor kerfslagstaafjes. Het testprotocol stelt nauwe eisen aan maatvoering, richting en dieptepositie waarmee de staafjes uit de keurplaat worden genomen en diepte, hoek en afrondingsradius van de kerf. Dat alles bij een oppervlakteruwheid beter dan 5 μ. Extra complicatie is het gegeven dat het systeem zeer uiteenlopende staalsoorten en –diktes voor de frees krijgt. De kwaliteit van het eindproduct prevaleerde in deze uitdaging boven de kwantiteit, al lag juist dat criterium ten grondslag aan de automatiseringsvraag.
De productgeoriënteerde vraagstelling heeft de leverancier in de gelegenheid gesteld buiten conventionele kaders te denken. De conventionele productiesystematiek van kerfslagstaafjes is losgelaten om een integrale verspaningsoplossing met een nieuw ontwikkelde freesstrategie in te passen in de bedrijfsvoering van een ‘niet-verspanende’ opdrachtgever. Met een verrassende uitkomst: veel aandacht voor het geautomatiseerde aan- en afvoertraject om zorgeloze continuïteit te bereiken. Het heeft geleid tot een universeel drie-assig CNC-freescentrum (Hyundai WIA F 400) met drie opspanklemmen en geïntegreerde meettaster in combinatie met een vrij programmeerbare robot. In een gesprek met Tata’s Mechanical Testing-manager Jelle van der Wal, Dymato-directeur ing. Theo Coffeng en Cellro’s salesmanager Bert den Ouden komt naar voren dat snellere verspaningsoplossingen denkbaar zouden zijn, maar in dit geval de som der delen groter is: de samengestelde eenheid heeft de operatorfunctie gerobotiseerd. Ook uiteenlopende details in hardware en programmering zijn gericht op continuïteit binnen het dagelijkse proces van Tata’s kwaliteitscontrole en –onderzoek.Wie het centrum aan het werk ziet zal onwillekeurig vaststellen dat de robot menselijke trekjes lijkt te hebben. Met name in het positioneren van de werkstukken op één van de drie opspanklemmen: positioneren met een klein extra tikje voor de laatste precisie. Speciale opspantechnieken die de machine-ontwerpers nog niet uit de doeken willen doen zorgen er voor dat de uit keurplaten geknipte en dus niet exact haakse monsterplaatjes toch perfect in de klem worden genomen. De doordachte robotmanipulatie optimaliseert voorbereiding, buffering en andere handling, zodat de frees niet stilstaat.

foto 3

Het eindproduct: gecodeerde kerfslagstaafjes

Vijf frezen
De codering van het monsterplaatje activeert automatisch het specifieke freesprogramma. De werkstukken zijn heel divers: dikte van 6 tot 20 millimeter en een sterktespreiding van S235 tot zelfs S960 of hoger geven het vaste bewerkingsproces de variëteit van enkelstuks. Toch is het gelukt het gereedschap te beperken tot slechts vijf frezen: 10 en 16 millimeter, een kerf- en afbraamfrees. elke bewerking wordt met één frees uitgevoerd, zonder wissel tussen grof- en fijnfrees. Daarmee is een carrousel van 24 posities voldoende. Automatische gereedschapscontrole en -wissel op normwaarden en standtijd doen de rest om de beoogde 48 onbemande uren te halen, goed voor 700 tot 1.000 kerfslagstaafjes. Machinedetails als schoonblazen van de werkstukken, royale spoeling, automatische spanenafvoer en nevelrecuperatie dragen bij aan de uiteindelijke oppervlaktekwaliteit.
Het geheel is uitgelegd op diktes tot 26 millimeter en inmiddels getest tot 25 millimeter.

Vrij programmeerbaar
In de huidige situatie is de programma-afloop voor alle kerfslagstaafjes identiek, en vooral afgestemd op de dikte. De gereedschappen zijn uitgelegd op sterkte en standtijd. Aangezien het een universele CNC-machine met vrij programmeerbare robot betreft, zijn traploze aanpassingen relatief eenvoudig mogelijk. Zo is het goed denkbaar dat de ontwikkeling van staalsoorten en proefprotocollen leidt tot specifieke freesprogrammering op basis van de materiaaleigenschappen.
Het gehele systeem is door Dymato in samenwerking met Cellro in Veenendaal getest en na de ‘factory acceptance test’ vervolgens bij Tata Steel in Velsen in gebruik gesteld. De site acceptance test is voltooid, binnenkort volgt na evaluatie de finale afname.– Tata Steel spreekt van een mogelijke wereldprimeur met deze unieke automatisering.
 

Freesstrategie kerfslagstaafjes
De geautomatiseerde productie van kerfslagstaafjes bij Tata Steel in het kort:
– Scannen code monsterblokje en controle;
– Schoonblazen en opspannen;
– Met een voeding van 2,5 tot 3 millimeter op dikte maken bovenzijde;
– Op dikte frezen onderzijde en op breedte frezen;
– Verdelen in drie staven en afbramen;
– Kerf infrezen;
– Coderen en afzetten in tray gereed product.

In de oorspronkelijk situatie werden de blokjes eerst voorzien van vier boorgaten om de sleuven te kunnen trekken, Hier werd de V-groef met een trekfrees aangebracht, na een aparte polijstbewerking.
Ten opzichte van de conventionele productie is Tata Steel er in geslaagd de standaarddeviatie van de afmetingtoleranties van de kerfslagstaafjes verder terug te dringen.

Afbeelding bovenaan: Integrale perspanningsoplossing, inclusief aan- en afvoer.

Röders RXP801Z2 dubbel spindel machine


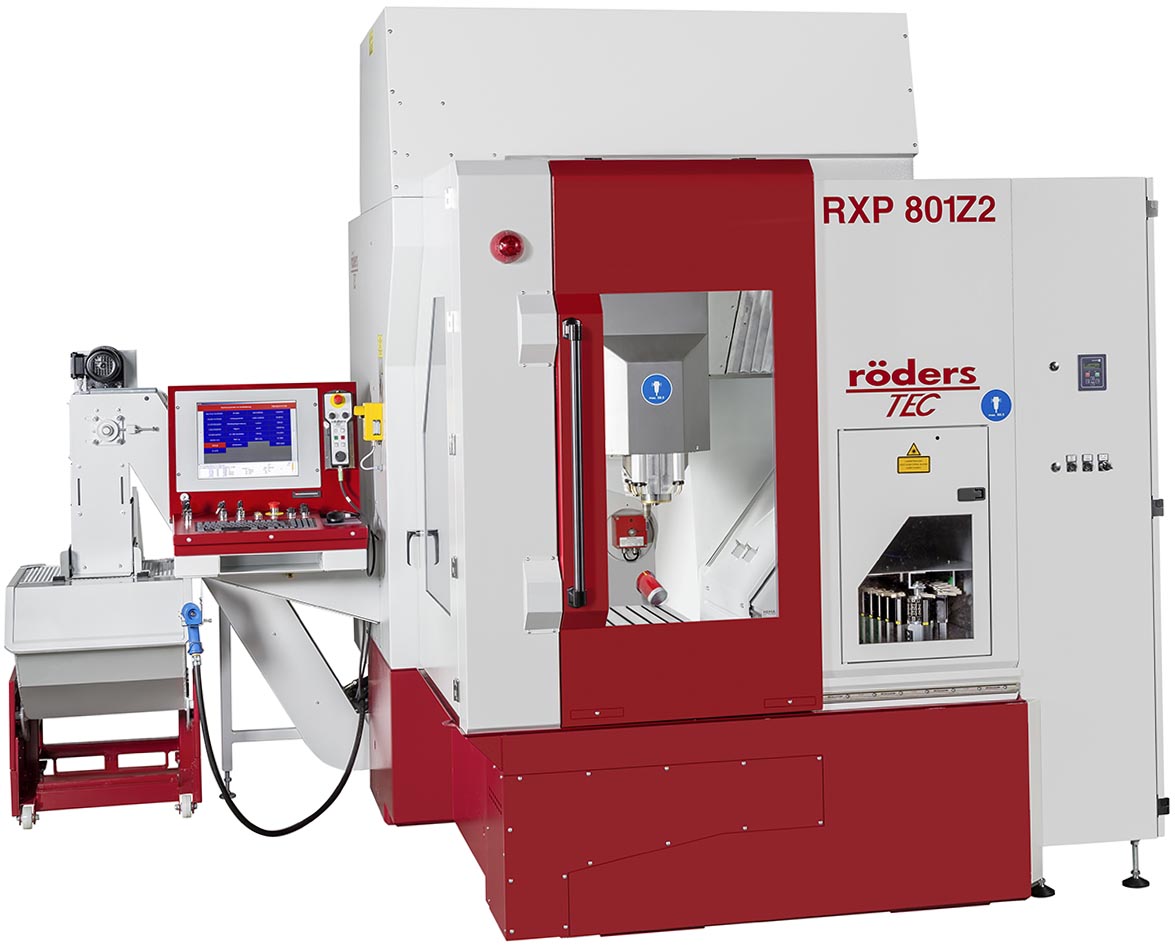
Dymato presenteert tijdens de Demoweek het RXP801Z2 bewerkingscentrum van Röders TEC op de Nederlandse markt. Bijzonderheid is dat de machine is uitgerust met twee spindels. Zodoende kan een grote efficiëntie worden bereikt, ook wanneer een ultieme nauwkeurigheid is vereist.


IN DE ETALAGE - Innneraum klein- 6 - 3905

Tafel RXP801Z2

De hoofdspindel van de RXP801Z2 is met een HSK E50- of HSK E40-opname vooral bedoeld voor het frezen of coördinatenslijpen met behulp van grotere gereedschappen tot een maximumdiameter van 16 mm. Standaard bedraagt het maximale toerental van deze spindel 42.000 rpm bij een HSK E40-opname of 36.000 rpm bij een HSK E50-opname. Het vermogen ligt op 15 kW. De tweede luchtgelagerde spindel (met HSK E25 opname) is vooral bedoeld voor het microbewerken of coördinatenslijpen van kleine boorgaten en radii. Het maximale toerental van deze spindel bedraagt zelfs 90.000 rpm. De maximale gereedschapdiameter blijft hier beperkt tot 2 mm. Beide spindels zijn uitgerust met een koelmantel, om verstorende temperatuurinvloeden in de kiem te smoren.


Frezen, slijpen en meten

De twee spindels worden beide bediend door dezelfde gereedschapwisselaar, die kan putten uit een magazijn met 25 gereedschappen met E40- of E50-opname en 26 gereedschappen met E25-opname. Daaronder ook 3D-tasters, zodat controlemetingen uitgevoerd kunnen worden in dezelfde opspanning. Terwijl de ene spindel in bedrijf is wordt de andere automatisch voorzien van een dummy gereedschap om vervuiling te voorkomen.

Standaard wordt de RXP801Z2 als drieassige machine geleverd, maar ook een vijfassige uitvoering met draaizwenktafel behoort tot de mogelijkheden. Het lineaire werkbereik bedraagt 800 mm x 635 mm x 400 mm. Door de onderlinge afstand van 150 mm tussen beide spindels is het maximale bereik in de X-richting dat in één opspanning met beide spindels bewerkt kan worden beperkt tot 650 mm.


Winst in tijd en nauwkeurigheid

De uitvoering met twee spindels heeft het grote voordeel dat in een enkele opspanning frees- en slijpbewerkingen kunnen worden gecombineerd, met tijdbesparing, maximale nauwkeurigheid en het vermijden van tussenopslag als belangrijke winstpunten. Bovendien bestaat er de mogelijkheid om een optimale afweging te maken tussen HSC-frezen en slijpbewerkingen bij de vervaardiging van een product. Ook hier met een maximale efficiëntie als resultaat. Voor het coördinatenslijpen beschikt de machine over alle bijkomende functionaliteiten als dressen van het gereedschap en de controle met behulp van een akoestische meetmethode. De geometrie van het freesgereedschap wordt bepaald met behulp van een laserstraal.


RXP-801-Z2-NEU-KORR - 6

RXP801Z2

Hoge rekensnelheid

Naast de RXP801 kunnen ook de machinetypen RXP601DS en RXP601DSH door Röders TEC in een uitvoering met twee spindels worden geleverd. Bij al deze machines is sprake van een portaaluitvoering om het optimum aan stijfheid, dynamiek en nauwkeurigheid te realiseren. Dankzij de hoge stijfheid en stabiliteit van de Röders-machines horen rondloopnauwkeurigheden binnen 1 µm tot de mogelijkheden.

Alle bestuurde assen worden bij de bewerkingsmachines van Röders TEC direct aangedreven. Bij de besturing van de machines wordt gebruik gemaakt van een 32 kHz processor, waarbij de freesbaan elke 0,03 ms wordt gecontroleerd en eventueel bijgestuurd. In combinatie met de hoge rekensnelheid van de RMS 6 Dynamics besturing van Röders TEC resulteert dat in vloeiende freesbanen en een onovertroffen afwerkingstolerantie.

TECHNI-SHOW 2014

Vijfassig dubbele schoepen frezen

De Trunnion 80 van Handtmann in actie in Stuttgart (foto’s: Reinold Tomberg)

De Trunnion 80 van Handtmann in actie in Stuttgart (foto’s: Reinold Tomberg)

Het is de verdienste van Dymato uit Veenendaal dat een machine die eerder een ‘eyecatcher’ was op de AMB 2012 in Stuttgart (D) en de EMO 2013 in Hannover (D) nu ook onder spaan gedemonstreerd wordt op de Techni-Show 2014 in Utrecht. Getoond wordt het horizontale bewerkingscentrum Trunnion 80 van de Duitse machinebouwer Handtmann.

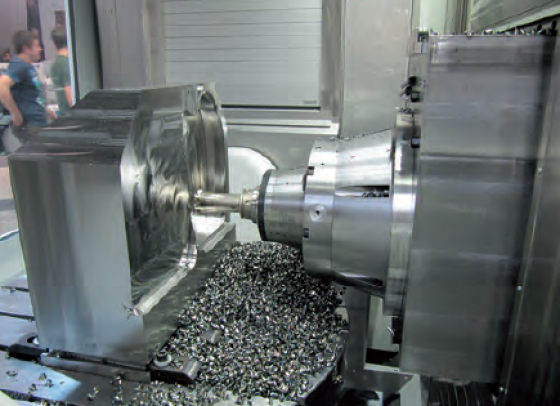
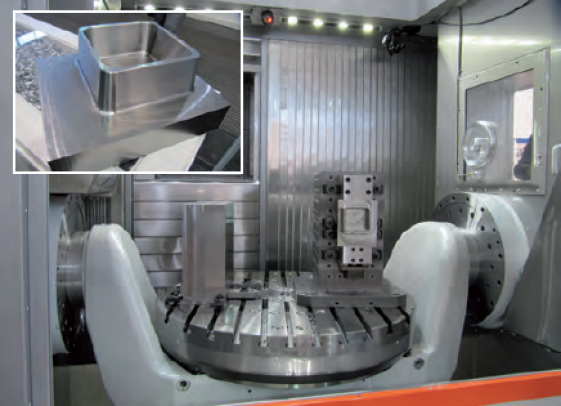
Net als tijdens de AMB wordt het vijfassig frezen van een dubbele schoepvorm voor een Pelton waterturbine gedemonstreerd. Een bezienswaardige demonstratie. Een kader bij dit artikel laat een foto zien van het werkstuk en wat verspaningsdata. Een ander kader toont de gegevens van de demo tijdens de EMO. Met het verspanen van de schoepvorm maakt Dymato het zich niet gemakkelijk: het materiaal 1.2312 is een lastig materiaal. Meevaller voor Dymato is, dat de driepunt-opstelling  Trunnion het mogelijk maakt om de machine snel op de beursvloer te installeren. Een goede industriële vloer is voldoende om de machine op te stellen.  Dit is mogelijk dankzij het compacte, krachtgesloten, doos-achtige gelaste machineframe van de Trunion. Theo Coffeng van Dymato: ‘’Je kunt de Trunnion bewerkingscentra in 24 uur installeren en ook binnen 24 uur verplaatsen. Totaal iets anders dan de twee tot drie maanden die je nodigt hebt om een gantry-machine goed te installeren’’. De horizontale bouwwijze van de Trunnion is een pluspunt gelet op de spaanafvoer (werkstuk staat verticaal). Handtmann levert de Trunnion in een aantal bouwgrootten: de 80, 120 en 160. Het getal verwijst naar de diameter in mm’s van de NC-rondtafel. In deze tafel bevinden de vierde en vijfde as van de machine (de roterende assen dus). De drie lineaire bewegingen voert de horizontaal opgestelde hoofdspil uit. Dit geeft een stabiele bouwwijze. Het machine bereik gaat van 850 mm x 850 mm x 700 mm voor de 80 tot 1670 mm x 1350 mm x 1100 mm voor de 160 (X x Y x Z). Er is keuze uit een aantal hoofdspillen (zie ook de spilgegevens bij de kaders): een typische aluminium spil is de HSK 63A spil met 125 kW, 30.000 min-1 en 60 Nm. Voor titaan zien we een HSK 100A met 125 kW, 6000 min-1 en 1010 Nm (de waarden gelden voor S6/40%). De grootte 80 kan 1200 kg op de draaizwenktafel opnemen. Voor de uitvoering 160 bedraagt dit 2800 kg. Je praat dus over steviges machines met een groot bereik.

Frezen van 1.2312 tijdens Techni-Show 2014 in Utrecht

De Handtmann Trunnion 80 die Dymato in Utrecht demonstreert verspaant het materiaal 40CrMnMoS8-6 (1.2312). Een lastig materiaal. Het werkstuk dat op het horizontale bewerkingscentrum vijfassig bewerkt wordt, heeft als halffabrikaat de afmetingen van 450 mm x 450 mm x 200 mm met een uitgangsmassa van 330 kg waarvan na verspaning circa 90 kg overblijft. De machine werkt tijdens de beurs met een hoofdspil met een maximaal toerental van 18.000 min-1, met een maximaal vermogen van 25kW/31 kW (S1/S6 (40%)) en een maximaal koppel van 160 Nm/197 Nm (S1/S6 (40%)).

Verspanen van schoepen voor een Pelton Turbine van 1.2312 op een Trunion 80

Gereedschap Diameter (mm) Toeren

1/minVoeding (mm/min) ap (mm)ae (mm)meskopfrees6392011002,548hogevoedingsfrees 52115047000,845hogevoedingsfrees 35136047000,630rondplaatfrees 1634802080 (semi)finish(semi)finishkogelfrees1634802080(semi)finish(semi)finish

(bron: Handtmann)

Frezen van titaanlegering TiAl6V4 tijdens EMO 2013 in Hannover

Frezen van titanium vraagt nogal wat kracht van een bewerkingscentrum. Dit bleek ook vorig najaar tijdens de EMO Hannover 2013. Handtmann demonstreerde het frezen van een pocket in de titaanlegering TiAl6V4. Het klonk als het mooie geluid van een langzame scheepsdiesel. De machine werkte tijdens EMO met een HSK 100A hoofdspil met een maximaal toerental van 14.000 min-1, met een maximaal vermogen van 45 kW/70 kW (S1/S6 (40%)) en een maximaal koppel van 275 Nm/430 Nm (S1/S6 (40%)). Voor het frezen van titaniumlegeringen is een hoog koppel nodig. Dat is het bijzondere geluid dat je hoort.

Frezen van pocket in het materiaal titanium TiAl6V4 op een Handtmann Trunion 120

Gereedschap Diameter (mm) Toeren

1/minVoeding (mm/min) ap (mm)ae (mm)egelfrees 80179794318meskopfrees 100 143186270wisselplaatboor42455504342egelfrees 40358854410volhardmetaalfrees201592589450,8

(bron: Handtmann)

Dymato op de Techni-Show 2014

foto2Naast de Handtmann Trunnion 80 exposeert Dymato op een bijna 300 m2 grote stand in Utrecht nog een aantal andere machines. Van Hanwha de XD32H. Dit is een zeven-assige langdraaier met twintig gereedschapposities waarvan tien aangedreven. Ook leverbaar met 38 mm stafcapaciteit en als kortdraaier zonder geleidebus zodat bespaard kan worden op materiaalkosten door kleinere reststukken en ruimere maattoleranties van het uitgangsmateriaal. Wervelkoppen, zaagkoppen, frezen onder een hoek (B-as) zijn optioneel leverbaar zodat gecompliceerde producten compleet bewerkt van de machine komen. Van Mitsubishi laat Dymato twee draadvonkmachines zien: MV1200R (0,1 mm – 0,3 mm draad) en NA2400S (0,05 mm – 0,3 mm draad).  Dit zijn machine met het ‘tubular drive’-systeem (verplaatsingen in het nanobereik), intelligent AT System (automatische draadinvoer zonder waterstraal) en een ‘core-hold’-functie (gevonkte contouren worden vooraf op bepaalde plekken  door de operator volautomatisch te gehecht zodat deze niet naar beneden vallen). De Röders RXP500DSC  op stand van Dymato is een vijfassig HSC-bewerkingscentrum. Gedemonstreerd wordt hoe hoge voedingsnelheid en nauwkeurigheid samengaan door de combinatie van een stijf machineframe, lineaire aandrijving en de door Röders ontwikkelde besturing. Van Hyundai-Wia worden driemodellen getoond: LM1800TTSY (draaimachine met dubbelspindel, twee revolvers tot 48 gereedschap posities en acht gestuurde assen inclusief Y-as), F600D (verticaal bewerkingscenturm met geïntegreerd palletwisselsysteem) en de LV450R.  De laatste machine is een verticale draaibank met aangedreven gereedschappen voor werkstukken tot 465 mm diameter. Het is een machine voor schijfvormige producten.

Mifa

Mifa bewerkt aluminium componenten supersnel en braamvrij op high speed bewerkingscentrum van Hyundai Wia. 

V.l.n.r. Sales Manager Chris van der Velden van Dymato, Project Engineer Mark Oostveen en Process Engineer Tom Zegers van Mifa

Een nieuw bewerkingscentrum van Hyundai Wia boort en freest bij de Nederlandse fabrikant van extrusiecomponenten Mifa Aluminium te Venlo onderdelen van aluminium. Geen wereldschokkend gegeven op het eerste gezicht, maar wanneer bedacht wordt dat het hier gaat om redelijk complexe onderdelen die in aantallen van een half miljoen per jaar met grote precisie moeten worden vervaardigd, wordt het al interessanter. Grote series waren toch naar de lagelonenlanden verbannen? Komt nog bij de eis dat de i-CUT380M, eind oktober door importeur Dymato geïnstalleerd, de onderdelen met een minimale cyclustijd zo moet vervaardigen dat nabewerking overbodig is. Lees hoe de Limburgse extrusiespecialist de Chinese concurrentie de loef afsteekt door een perfecte combinatie van expertise en machinetechnologie.

Je hebt verschillende redenen om in een high tech bewerkingsmachine te investeren: capaciteitsvergroting, vervanging van een bestaande machine, technologische upgrading of de verwerving van een bijzondere order. Bij het i-CUT380M verticale hogesnelheids-bewerkingscentrum ging het om een mengvorm van de laatste twee argumenten. Primaire aanleiding voor de aanschaf vormde een order voor de productie van honderdduizenden aluminium precisiecomponenten voor een Europese fabrikant van cosmetische artikelen. Mifa kon de opdracht krijgen als aan een serie stringente eisen werd voldaan, waarvan een korte leveringstijd niet de minste was. Naast de gebruikelijke voorwaarde van een goede kwaliteit tegen een gunstige prijs.

Een uitdaging die Mifa graag aanging. De Venlose onderneming excelleert immers in de niches van de markt, houdt zich verre van het standaardwerk dat door bouwmarkten en ramen- en deurenfabrikanten wordt afgenomen. De productie is dan ook volledig klantordergestuurd. Tekenend voor de innovativiteit van het bedrijf zijn de experimenten met het lichtmetaal magnesium, die onder andere leidden tot een vergaand uit dit materiaal geconstrueerde rolstoel en een prestigieuze Materialica Technology + Design Gold Award 2013 die de onderneming verwierf, waarbij ook bedrijven als Daimler en Bayer tot de mededingers behoorden.

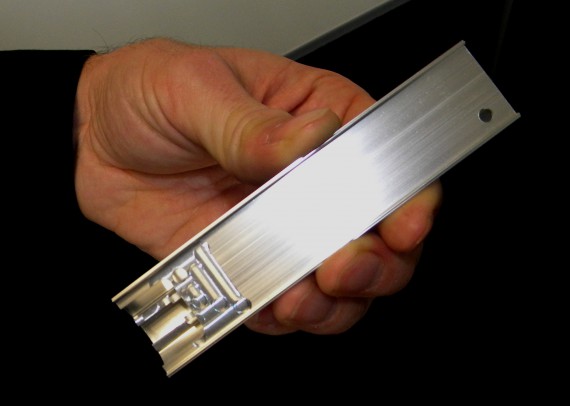
“We moesten in dit geval concurreren met de Chinezen,” zegt Process Engineer Tom Zegers. “Normaal gesproken zitten we niet zo in de mega-series. Nu wel, we moesten op zoek naar een machine die gaatjes kon aanbrengen en uitsparingen en vlakjes frezen in een 115 mm lang aluminium onderdeel in drie uitvoeringen. Een bewerkingscentrum dat over de snelheid en dynamiek beschikte om de onderdelen in zeer korte tijd te bewerken, met grote precisie en hoge afwerkingsgraad, want een extra nabewerking om braampjes te verwijderen is bij dit soort aantallen veel te bewerkelijk. De klant gebruikt deze onderdelen voor de presentatie van cosmetische producten bij kapsalons, stilisten e.d. Het oppervlak mag door geen krasje ontsierd worden. Wij spreken dan van een product met hoge zichtvlakeisen.”

Uitgangsmateriaal voor de productie vormden 3,5 meter lange profielen die zo uit de extruderpers al direct de juiste geometrie en oppervlaktekwaliteit moesten hebben. Niet eenvoudig, en volgens Project Engineer Mark Oostveen voor de meeste extrusiebedrijven een brug te ver, maar voor Mifa een uitdaging zoals er wel vaker langskomen en waartegen de expertise van het bedrijf wel opgewassen is. 

De zoektocht langs het schijnbaar ruime aanbod aan machines leidde al snel tot een beperkt groepje kandidaten vanwege de speciale eisen. Tom Zegers: “Bij sommige was het bereik te klein, of voldeed de wisseltafel niet. Ook het vloeroppervlak was een punt, we zijn momenteel nog krap behuisd. Bovendien zaten we vast aan een zeer korte levertijd. Belangrijke technische eisen waren een spil met een hoge dynamiek en een hoge geometrische betrouwbaarheid. Die laatste is afhankelijk van de mechanische eigenschappen en de structuur van de machine, die de stijfheid, dus de precisie bepaalt. Dat we op de i-CUT380M van Hyundai Wia uitkwamen was omdat aan al onze criteria werd voldaan maar had ook te maken met onze ervaring met een tweetal SKT21 draaimachines van het Koreaanse fabrikaat, toen nog Hyundai Kia en met de ondersteuning door importeur Dymato.

Kenmerkend voor de iCUT380M is de hoge positioneernauwkeurigheid van de assen die worden aangedreven door precisie-kogelomloopspillen, allemaal direct overigens, dus spelingsvrij. Het spiltoerental bedraagt 24.000 min-1. De spil kan ook worden toegepast voor tapbewerkingen; het toerental bedraagt dan maximaal 6.000 min-1. Koelmiddeltoevoer geschiedt door de spil. Het gereedschapmagazijn telt standaard 20 posities. Het verloop door gereedschapslijtage wordt bewaakt door een gereedschapmeetsysteem in de machine, zodat tijdig zustergereedschap wordt in gezet en voorkomen wordt dat grote aantallen producten in de scrapbak terechtkomen.

De onbewerkte producten die uit de 3,5 meter lange extruderprofielen worden gehaald, worden met de hand op één pallet van de wisseltafel geplaatst, tien stuks per keer, terwijl de bewerking van de voorgaande serie gaande is. De producten komen zonder enige braamvorming uit de machine en kunnen direct door naar de anodiseerafdeling waar ze van een kleur voorzien worden. Omdat het hele proces onder één dak plaatsvindt, kan Mifa de klant korte doorlooptijden garanderen.

De machine wordt nu nog 5 dagen per week 24 uur ingezet, dat kunnen er later 7 worden. Ook inzet van de machine voor andere producten behoort tot de mogelijkheden, laat Oostveen weten. “We hebben zelf de expertise in huis om robots voor manloze productie aan te bouwen en de software ervoor te ontwikkelen, zoals we bijvoorbeeld ook met de draaimachines van Hyundai Kia gedaan hebben.”

Zegers: “Dit project laat zien dat een Europese onderneming, mits het over de nodige expertise beschikt en de juiste productiemiddelen, uitstekend in staat is om massaproductie uit te voeren die normaal gesproken tot het domein van de lagelonenlanden behoort. En tegen een concurrerende prijs. Deze onderdelen worden straks in China geassembleerd, maar de – Europese – opdrachtgever gunde ons de order vanwege de prijs, de kwaliteit die we kunnen leveren en de bijkomende voordelen die de uitbesteding aan een bedrijf op hetzelfde continent biedt op het vlak van communicatie, technologische afstemming, transport e.d.”

 
www.mifa.nl

Meprotech

“Best presterende machine hoeft niet altijd de duurste te zijn.”

Meprotech9

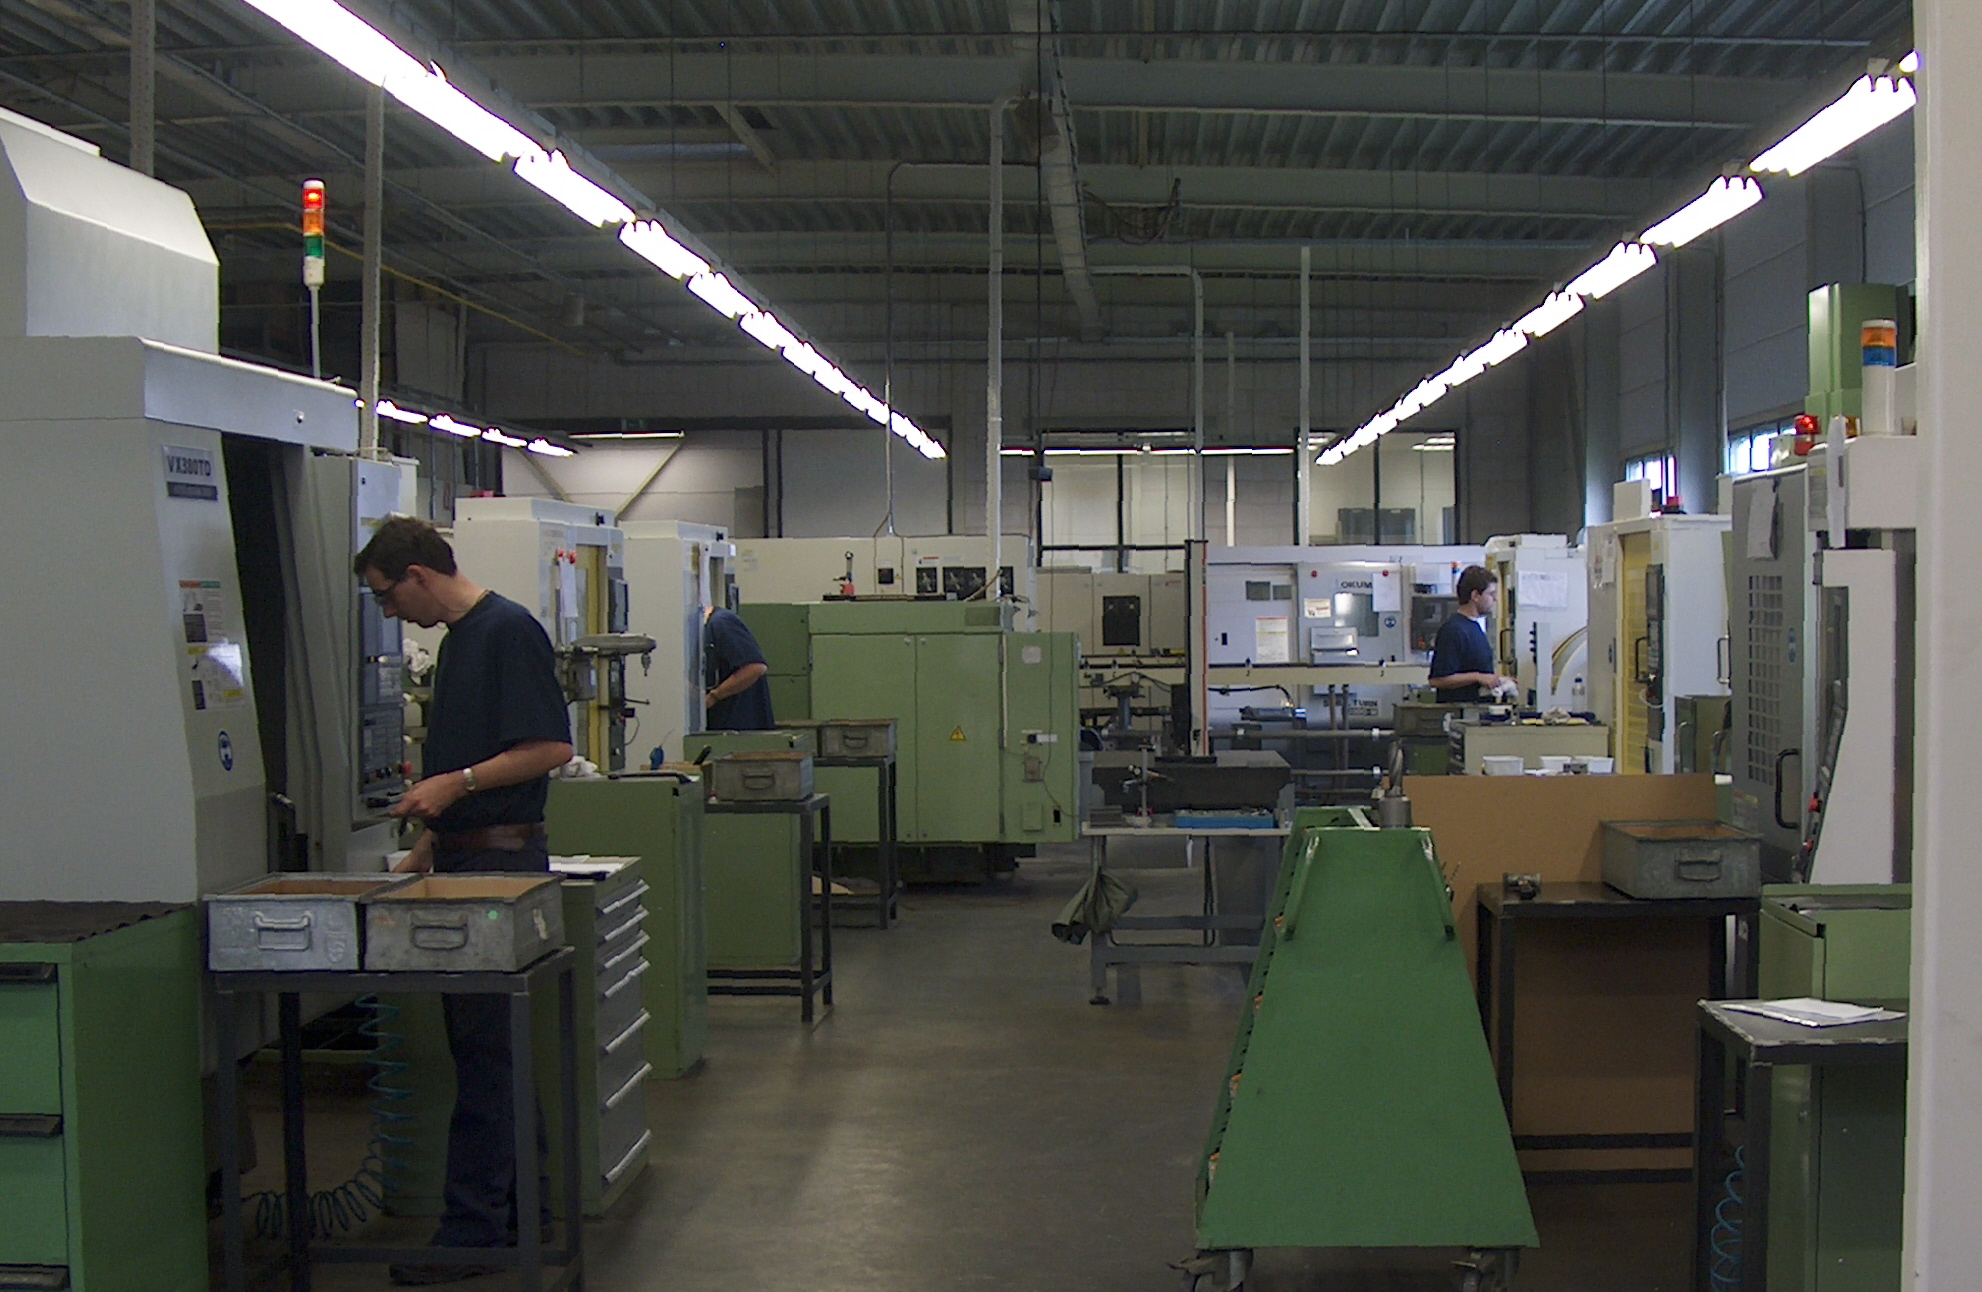
Een blik op de werkvloer.

Dat bij Meprotech te Heerhugowaard het accent ligt op fijnmechanische bewerkingen, is bijna een understatement. Als uitsluitend met precisiemachines gewerkt wordt, de medische sector de belangrijkste afnemer is en ieder product van een serie afzonderlijk gecontroleerd wordt in een geklimatiseerde meetkamer, dan is duidelijk dat precisietechniek de kerncompetentie vormt. Met de recente ingebruikname van een Hyundai-Kia bewerkingscentrum verzet dit onderdeel van de Nijdra-Group de bakens van het investeringsbeleid. Achterliggende gedachte: aan precisiemachines hoeft niet per se het kaartje met de hoogste prijs te hangen.

“Wij hebben er alle vertrouwen in dat we met dit high speed verticale bewerkingscentrum een goede aankoop hebben gedaan,” zegt Rob Wijtenburg, business-unit manager van Meprotech. Hij is zeker niet ontevreden met de prestaties van het bestaande machinepark van draaimachines en bewerkingscentra. Niet alleen dat ze het bij aanschaf ruimschoots binnen de specificaties bleven, ook na jaren vinden geen overschrijdingen van de toch niet kinderachtig gestelde tolerantiegrenzen plaats. Maar er zijn tegenwoordig ook gerenommeerde fabrikanten die blijvend goed presterende precisiemachines kunnen aanbieden tegen een aanzienlijk lagere prijs. Omdat ze seriematig geproduceerd worden, omdat de techniek verbeterd is, misschien omdat de producenten genoegen nemen met kleinere winstmarges, wie zal het zeggen. Hoe dan ook, voor Meprotech was het een hele stap om ‘eens wat nieuws te proberen’, zonder overigens over één nacht ijs te gaan. Aan de aankoop is een gedegen marktverkenning vooraf gegaan. Het was Dymato BV uit Bunnik dat de machine kon leveren die aan de combinatie van technische eisen een bepaald prijsniveau voldeed.

Meprotech behoort tot de top van de toeleveranciers in ons land en – voor de kenners van de markt een veelzeggend gegeven – maakt deel uit van de in 1974 opgerichte Nijdra-Group, die niet voor niets het motto ‘Precision is our Profession’ voert. De bedrijven van deze Noord-Hollandse onderneming – naast Meprotech te Heerhugowaard zijn dit de in Middenbeemster gevestigde Nijdra Special Products, HMI en Nijdra Fijnmechanische Industrie – fungeren als toeleveranciers aan veeleisende sectoren als de luchtvaartindustrie, de medische industrie en de high tech industrie. In dit bedrijvenkwartet neemt Meprotech (een samentrekking van Medische Producten Technologie) de productie van orthopedische en orthodontistische implantaten – simpel gezegd: kunstheupen en -tanden – voor zijn rekening, alsmede van medische analyseapparatuur en fijnmechanische componenten. Ongeveer tweederde van de productie ligt in de medische sfeer. De afzet in Nederland en de export zijn ongeveer even groot. De Nijdra Group kocht in 1998 de verouderde fabriek in Heerhugowaard, voerde een reorganisatie door, investeerde in machines en medewerkers. Meprotech ontwikkelde zich binnen afzienbare tijd tot een belangrijke speler op de internationale markt voor implantaten en medische apparatuur.

Als om dat feit te onderstrepen kreeg Meprotech eind 2006 van zijn grootste klant, een wereldwijde leverancier van medische protheses, een speciale prijs uitgereikt. Wijtenburg mocht deze Supplier Performance Award ontvangen tijdens een leveranciersforum in het Amerikaanse Mahwah, New Yersey. Geen slechte prestatie, gezien de 30 mededingers, verspanende leveranciers van over de gehele wereld.

In dezelfde periode werd een uitbreiding van de bestaande productie- en magazijnhal gerealiseerd en een verdere vernieuwing van het machinepark doorgevoerd. Met de laatste aanwinst, het VX 380-TD bewerkingscentrum van Hyundai-Kia, komt het aantal machines op veertien. Op dit state-of-the-art machinepark worden precisieonderdelen uit allerlei materialen vervaardigd. Naast gewoon staal en aluminium verwerkt het bedrijf roestvast staal, titanium, aluminium, messing, kunststof, edele metalen en exotische, moeilijk verspaanbare metalen zoals Hastelloy en Inconel. Voor bepaalde toepassingen worden zelfs geheugenmetalen ingezet.

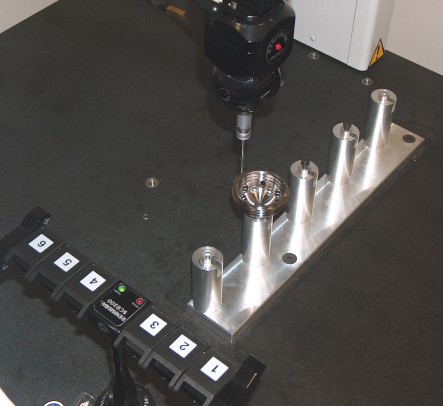
Meprotech4“De series waarin we die producten maken,” legt Wijtenburg uit, “zijn klein tot middelgroot. 500 stuks is al heel wat. Dat brengt met zich mee dat we automatisering in de werkplaats alleen kleinschalig, op machineniveau konden doorvoeren. Onbemande productie is voor ons een brug te ver. We moeten de kostprijs dus in de hand houden via een doordachte keuze van CNC-machines. Het high speed verticaal bewerkingscentrum van Hyundai-Kia biedt voor ons een optimale combinatie van een goede aanschafprijs en een aantal factoren die samen voor een hoge productiviteit zorgen, die niet ten koste gaat van de eindkwaliteit. Dat laatste is heel belangrijk: veel producten voor medische toepassingen worden stuk voor stuk volledig doorgemeten, ieder afzonderlijk product krijgt een meetrapport mee. Vandaar dat we hier over drie coordinatenmeetmachines beschikken, waar veel bedrijven er maar een hebben. Daarmee kan de productiviteit in de meetkamer gelijke tred houden met die op de werkvloer.”
Meprotech5Aan die productiviteit levert het nieuwe bewerkingscentrum van Hyundai-Kia inmiddels enkele maanden een belangrijke bijdrage. De machine is met het oog op de bewerkingsstabiliteit voorzien van zeer brede geleidingen met een maximale spanwijdte. Het motorvermogen bedraagt 11 kW; aan de spil staat 7,5 kW ter beschikking. Het maximale toerental bedraagt 12.000 omw/min. Dit toerental wordt vanaf stilstand bereikt in slechts 0,6 seconden. Ook wat de asverplaatsingen betreft is sprake van een snelle machine: de maximale ijlgangen liggen voor de X-, Y- en Z-as op resp. 50, 50 en 56 m/min. Het motorvermogen aan alle assen bedraagt 3 kW. De machine is uitgerust met een Fanuc-besturing, koeling door de spil met een maximale druk van 20 bar. Voor de verspanende bewerkingen is het carrouselmagazijn uitgerust met veertien gereedschappen.

Wijtenburg: “Wij zullen zeer kritisch nagaan of onze verwachtingen t.a.v. deze machine door de praktijk worden bevestigd. Tot nu toe voldoet het bewerkingscentrum aan de eisen en specificaties., we gaan ervan uit dat dat over twee, drie jaar nog steeds het geval zal zijn. Als dat zo is, gaan we op deze weg verder, met de ervaring dat een hoge bewerkingskwaliteit zich niet automatisch vertaalt in een hoog investeringsbedrag. We zullen dan zeker nog zo’n machine erbij kopen!”

Meprotech, Heerhugowaard
Tel.: 072-5718946
www.nydra.nl

B&S Technology

11Bij B&S Technology in Tilburg ligt de focus op het topsegment van de markt, waar korte levertijden en hoge nauwkeurigheid worden gevraagd in steeds moeilijker materialen. Vandaar dat het afgelopen jaar is geïnvesteerd in een drieassig bewerkingscentrum van Röders voor ultieme nauwkeurigheid.

B&S Technology heeft zijn roots in de fabricage van stempels en matrijzen, maar anno 2015 omvat het productenpalet ook andersoortige componenten en modules. Dat varieert van prototypes voor de R&D-sector tot kleine en middelgrote series fijnmechanische onderdelen voor marktsegmenten als micro-elektronica, automotive, personal care en de voedings- en verpakkingsindustrie. Nog altijd met complexiteit en hoge nauwkeurigheid als rode lijn.

De strategische keuze om de activiteiten te spreiden over een breder marktgebied noemt shopfloor manager Roland van Abeelen als een van de belangrijkste overlevingsfactoren. “Dat heeft ons overeind gehouden. De risico’s zijn beter gespreid, zodat we economische klappen op kunnen vangen.” Een hoge nauwkeurigheid en kwaliteit noemt hij daarbij, naast snelle en betrouwbare levering, als de kracht van het bedrijf.


Tien koelcircuits

B & S - 2

Om verstorende warmte-invloeden tegen te gaan beschikt de RXP 400 onder andere over een koelmantel rond de spil.

In dat plaatje van hoge nauwkeurigheid past de recente investering in de nieuwe RXP400 van Röders, een machine die bij uitstek schittert in een tolerantiebereik van ± 0,001 mm. Hoewel indirect ook snelheid een afweging vormt. “We hebben deze machine aangeschaft als sneller alternatief voor het zinkvonken”, zoals Van Abeelen aangeeft. “Met een nauwkeurigheid rond één micrometer en een oppervlakteruwheid van Ra 0.01 µm hoort dat zonder extra nabewerking tot de mogelijkheden.” Die tijdwinst zit niet alleen in de hogere snelheid van de bewerking zelf, maar vooral in het feit dat geen vonkdoorn meer gemaakt hoeft te worden. Dat wil overigens niet zeggen dat het zinkvonken helemaal buiten beeld gaat verdwijnen. “Bij speciale vormen en bij scherpe hoeken blijft de techniek nog altijd onmisbaar.”

Röders wordt in ons land vertegenwoordigd door Dymato in Veenendaal. Volgens Van Abeelen wordt “alles op de machines van Röders gecontroleerd en beheerst”. Hij doelt dan onder meer op de tien onafhankelijke koelcircuits waarmee de temperatuur van essentiële machinedelen constant wordt gehouden. waaronder een koelmantel rond de spindel, om verstorende warmte-invloeden effectief te bestrijden. Een extra regelkring zorgt er daarnaast voor dat eventuele afwijkingen in de spindellengte worden geregistreerd en via de software worden gecompenseerd.


Rekenkracht

Een dergelijk niveau van nauwkeurigheid vergt een ultieme stabiliteit van de machine in al zijn facetten. Om een maximale stijfheid van het machineframe te bereiken maakt Röders bijvoorbeeld gebruik van wat wordt aangeduid als het Quadroguide-concept. Bovendien is sprake van directe lineaire aandrijvingen, wat naast een hogere dynamiek en nauwkeurigheid ook minder warmteontwikkeling oplevert.

De machine heeft een bewerkingsbereik van 410 mm x 294 mm x 210 mm. Met een gereedschappenmagazijn van dertig posities.

Naast de stabiliteit van de machine is ook de opname van de gereedschappen een belangrijk element. Op de RXP400 wordt gebruik gemaakt van gereedschaphouders van MST met BIG Plus-opname, door Van Abeelen aangeduid als “de Ferrari onder de gereedschaphouders”. Bij deze BIG Plus-opname is sprake van een dubbel contactvlak (zowel radiaal als axiaal), zodat een hogere stabiliteit en stijfheid wordt bereikt. Rondloopnauwkeurigheden van ± 2 micrometer horen volgens Van Abeelen op deze manier tot de mogelijkheden op deze machine.

Van Abeelen roemt ook de rekenkracht van de Röders-besturing. Dankzij de hoge rekensnelheid kunnen optimale freesbanen worden gerealiseerd, met een vloeiende overgang tussen verschillende banen en gereedschappen. Voor de aansturing wordt gebruik gemaakt van een 32 kHz processor, waarbij de freesbaan elke 0,03 ms wordt gecontroleerd en eventueel bijgestuurd.


Hardheid van 70 Rc

Op de RXP400 kan worden gewerkt met een toerental tot 40.000 min-1. Dat maakt het mogelijk om met hele kleine en nauwkeurige freesjes te werken en toch nog een redelijke verspaningscapaciteit te bereiken. Het kleinste freesje bij B&S meet bijvoorbeeld maar een diameter van 0,2 mm. Met name bij de bewerking van moeilijke materialen komt dat van pas en wat dat betreft sluit de machine van Röders naadloos aan op de trend naar steeds exotischer materialen die ook Van Abeelen signaleert. Bij B&S speelt dat onder andere bij de bewerking van prototypes in de R&D-sfeer, waarvoor de machine veelvuldig wordt ingezet. Hardheden tot 70 Rc komen daarbij voor. “Het standaard staal is bij ons meer uitzondering dan regel geworden.”

Omdat voor een ultieme nauwkeurigheid niet alleen de kwaliteit van de machines doorslaggevend is zijn alle werkplaatsen bij B&S geconditioneerd op een temperatuur van 21 ± 1 ºC. “Want er is geen enkele machine die kan corrigeren voor temperatuurverschillen in het product zelf”, aldus Van Abeelen.


Betrouwbaar & Snel

De naam B&S verwijst naar de oprichters A. Brekelmans (draaier) en A.A.J. van der Sande (gereedschapmaker) die in 1948 de basis legden voor het bedrijf. Heden ten dage wordt het ook graag gebruikt voor het weergeven van het motto van het bedrijf : ‘Betrouwbaar & Snel’. B&S Technology telt 52 medewerkers en maakt deel uit van de B&S Group, waartoe ook behoren B&S Glassmoulds in Leerdam (de vroegere werkplaats van Royal Leerdam) en B&S Special Tools in Veenendaal (de voormalige reparatiewerkplaats van SKF).


Steeds hoogwaardiger materialen

B & S -1

Met de RXP400 van Röders horen nauwkeurigheden van ± 0,001 mm tot de mogelijkheden. Daarmee is de machine een sneller alternatief voor zinkvonken.

B&S Technology beschikt over een breed arsenaal aan mogelijkheden op het gebied van mechanische bewerkingen, dat zich uitstrekt van draaien en frezen tot (rond-, profiel- en coördinaten)slijpen, draadvonken en zinkvonken. Een bewuste keuze die ook te maken heeft met het streven naar korte levertijden, blijkt uit de woorden van Van Abeelen. “Zo verliezen we zo min mogelijk tijd, terwijl we de kwaliteit ook beter in de hand hebben.”

Het accent ligt meer en meer op de levering van prototypes, enkelstuks en kleine series in de vorm van een totaalconcept voor en in nauwe samenwerking met de klant. Inclusief onderhoud en nazorg van de systemen. Wat materiaalsoorten betreft bestrijkt B&S het hele scala van kunststoffen, aluminium en staal tot gehard staal, Inconel en titaanlegeringen. Waarbij Van Abeelen een duidelijke verschuiving ziet naar hoogwaardiger maar moeilijker te bewerken materialen.

Light International

Chris van der Velden van machineleverancier Dymato maakt het maar zelden mee dat bedrijven zo doortastend en gedecideerd machines bij hem kopen als Light International in Purmerend. “Het ging heel snel en ze wisten precies wat ze wilden.”
Peter Arens, van huis uit elektrotechnicus, is zo’n 25 jaar geleden begonnen met Light International, aanvankelijk een handelshuis in industriële verlichting met één importeurschap. Hij kreeg al snel een mooie order van de Nederlandse Spoorwegen voor een speciaal lichtsysteem met armaturen waar RVS buis om heen moest. De fabricage daarvan was uitbesteed aan een metaalbedrijf, dat echter plotseling failliet ging. Overleg met de curator resulteerde binnen enkele dagen in de aankoop van de machines van dat bedrijf, zodat Light International de order toch op tijd kon realiseren. “Maar toen had ik dus ineens een staalbedrijf’, zegt Arens. “Dat is gaan groeien en dat is niet meer gestopt.”

De activiteiten van het staalbedrijf zijn ondergebracht in CSP Creatieve Staal Partners. Het derde bedrijf naast Light International is inmiddels Design & Create, dat custommade lichtarmaturen, lichtmasten, buitenmeubilair en kunstobjecten ontwerpt . Dit trio is vrij bijzonder in Nederland. Ze brengen samen een eigen lijn armaturen op de markt, die ze zelf ontwerpen, bouwen en vermarkten. Arens: “We beheersen lichttechniek en elektronica en hadden al een eigen productie-afdeling voor plaatbewerking en laswerkzaamheden. Sinds 1 september hebben we nu ook een eigen CNC machinefabriek voor het bewerken van kunststof, staal, RVS en aluminium onderdelen.”

Light International besteedde dat draai- en freeswerk lange tijd uit aan toeleveranciers. Maar dat was niet ideaal. Problemen met levertijden waren nog tot daar aan toe, veel vervelender was de malheur bij de productie van prototypes. “Allereerst duurde dat zo’n acht weken, dat kan natuurlijk eigenlijk niet”, aldus Arens. “Maar het probleem was vooral dat bij ons het prototype direct helemaal goed moet zijn. Dat laten we namelijk aan klanten zien. En in een markt waarin esthetische aspecten zo’n belangrijke rol spelen, mag dat geen broddelwerk zijn. Het prototype moet er aan de buitenzijde exact zo uitzien als het uiteindelijke product, hetgeen helaas niet altijd het geval was.” Een ander probleem bij het uitbesteden was dat onderdelen die bij verschillende toeleveranciers werden neergelegd niet altijd exact op elkaar pasten. Deze tolerantieproblemen leverden niet alleen irritatie op, maar ook kostbare nabewerkingen.

Arens en zijn medewerkers speelden daarom al langere tijd met het idee om een eigen verspanende afdeling op te zetten en deze toe te voegen aan CSP. Uiteindelijk werd besloten de daad bij het woord te voegen. Arens schreef een kort ondernemingsplan en begon daarbij met de mensen. “Want die zijn toch het belangrijkste. Gelukkig hadden we vrij snel twee geschikte vakmannen gevonden. Je merkt dan toch dat mensen het aantrekkelijk vinden om complete producten te maken. Het is immers hartstikke leuk om op een verjaardagsfeestje te kunnen vertellen dat je werkt bij een bedrijf dat 1800 LED-armaturen voor de verlichting van de Magere Brug in Amsterdam heeft gerealiseerd.”

Na de mensen kwamen de machines. Dymato, leverancier van hightech CNC draaibanken en bewerkingscentra, was een van de bedrijven die uitgenodigd werden om een offerte uit te brengen. “We wisten precies aan welke eisen de machines moesten voldoen om onze producten te kunnen maken”, aldus Arens. “Daar zijn onze mensen kundig genoeg voor.”

Chris van der Velden van Dymato beaamt dat. Hij leverde Light International een VX500 verticaal bewerkingscentrum met een vierde as en een CNC draaibank SKT 250 MS met aangedreven gereedschappen, een overnamespil en stafaanvoer inrichting. Beide van het Koreaanse fabricaat Hyundai –Kia. Twee topmodellen, die alles kunnen wat Light International nodig heeft. “Zeker die draaibank is best wel een complexe machine om mee te starten”, aldus Van der Velden. “Het is geweldig om zo’n machine te verkopen, maar dan wil je wel dat daar ook het maximale wordt uitgehaald. Dat gaat hier zeker lukken. Ze gebruiken de overnamespil al om producten in één keer compleet te bewerken. Natuurlijk zijn er wat aanloopproblemen, maar die ondersteunen we met onze service.”

De nieuwe machines bevallen zo goed, dat er eind oktober al een derde machine in gebruik is genomen, een VX 400 freesbank. En daar zal het wel niet bij blijven. “Want we produceren behalve voor ons zelf ook voor derden en lange levertijden zijn voor ons geen optie”, aldus Arens, voor wie de investering in een eigen verspanende afdeling een logische stap was. “Onze visie is namelijk om volledig autonoom te zijn en alles onder controle te hebben.”
Arens merkt nu al dat de eigen machines hem en zijn 25 medewerkers veel meer mogelijkheden geven. “Aluminium kunnen we nu bijvoorbeeld onder een hoek frezen. Dat vergroot de mogelijkheden voor de uitstraling van het licht enorm. We produceren nu ook waterdichte uplighters met kunststof, aluminium blokken en rubber afdichtingen in een product. Zulke producten geven ons geweldige kansen in de markt. We maken met deze machines een enorme slag in onze vrijheid van denken.”

www.lightinternational.nl