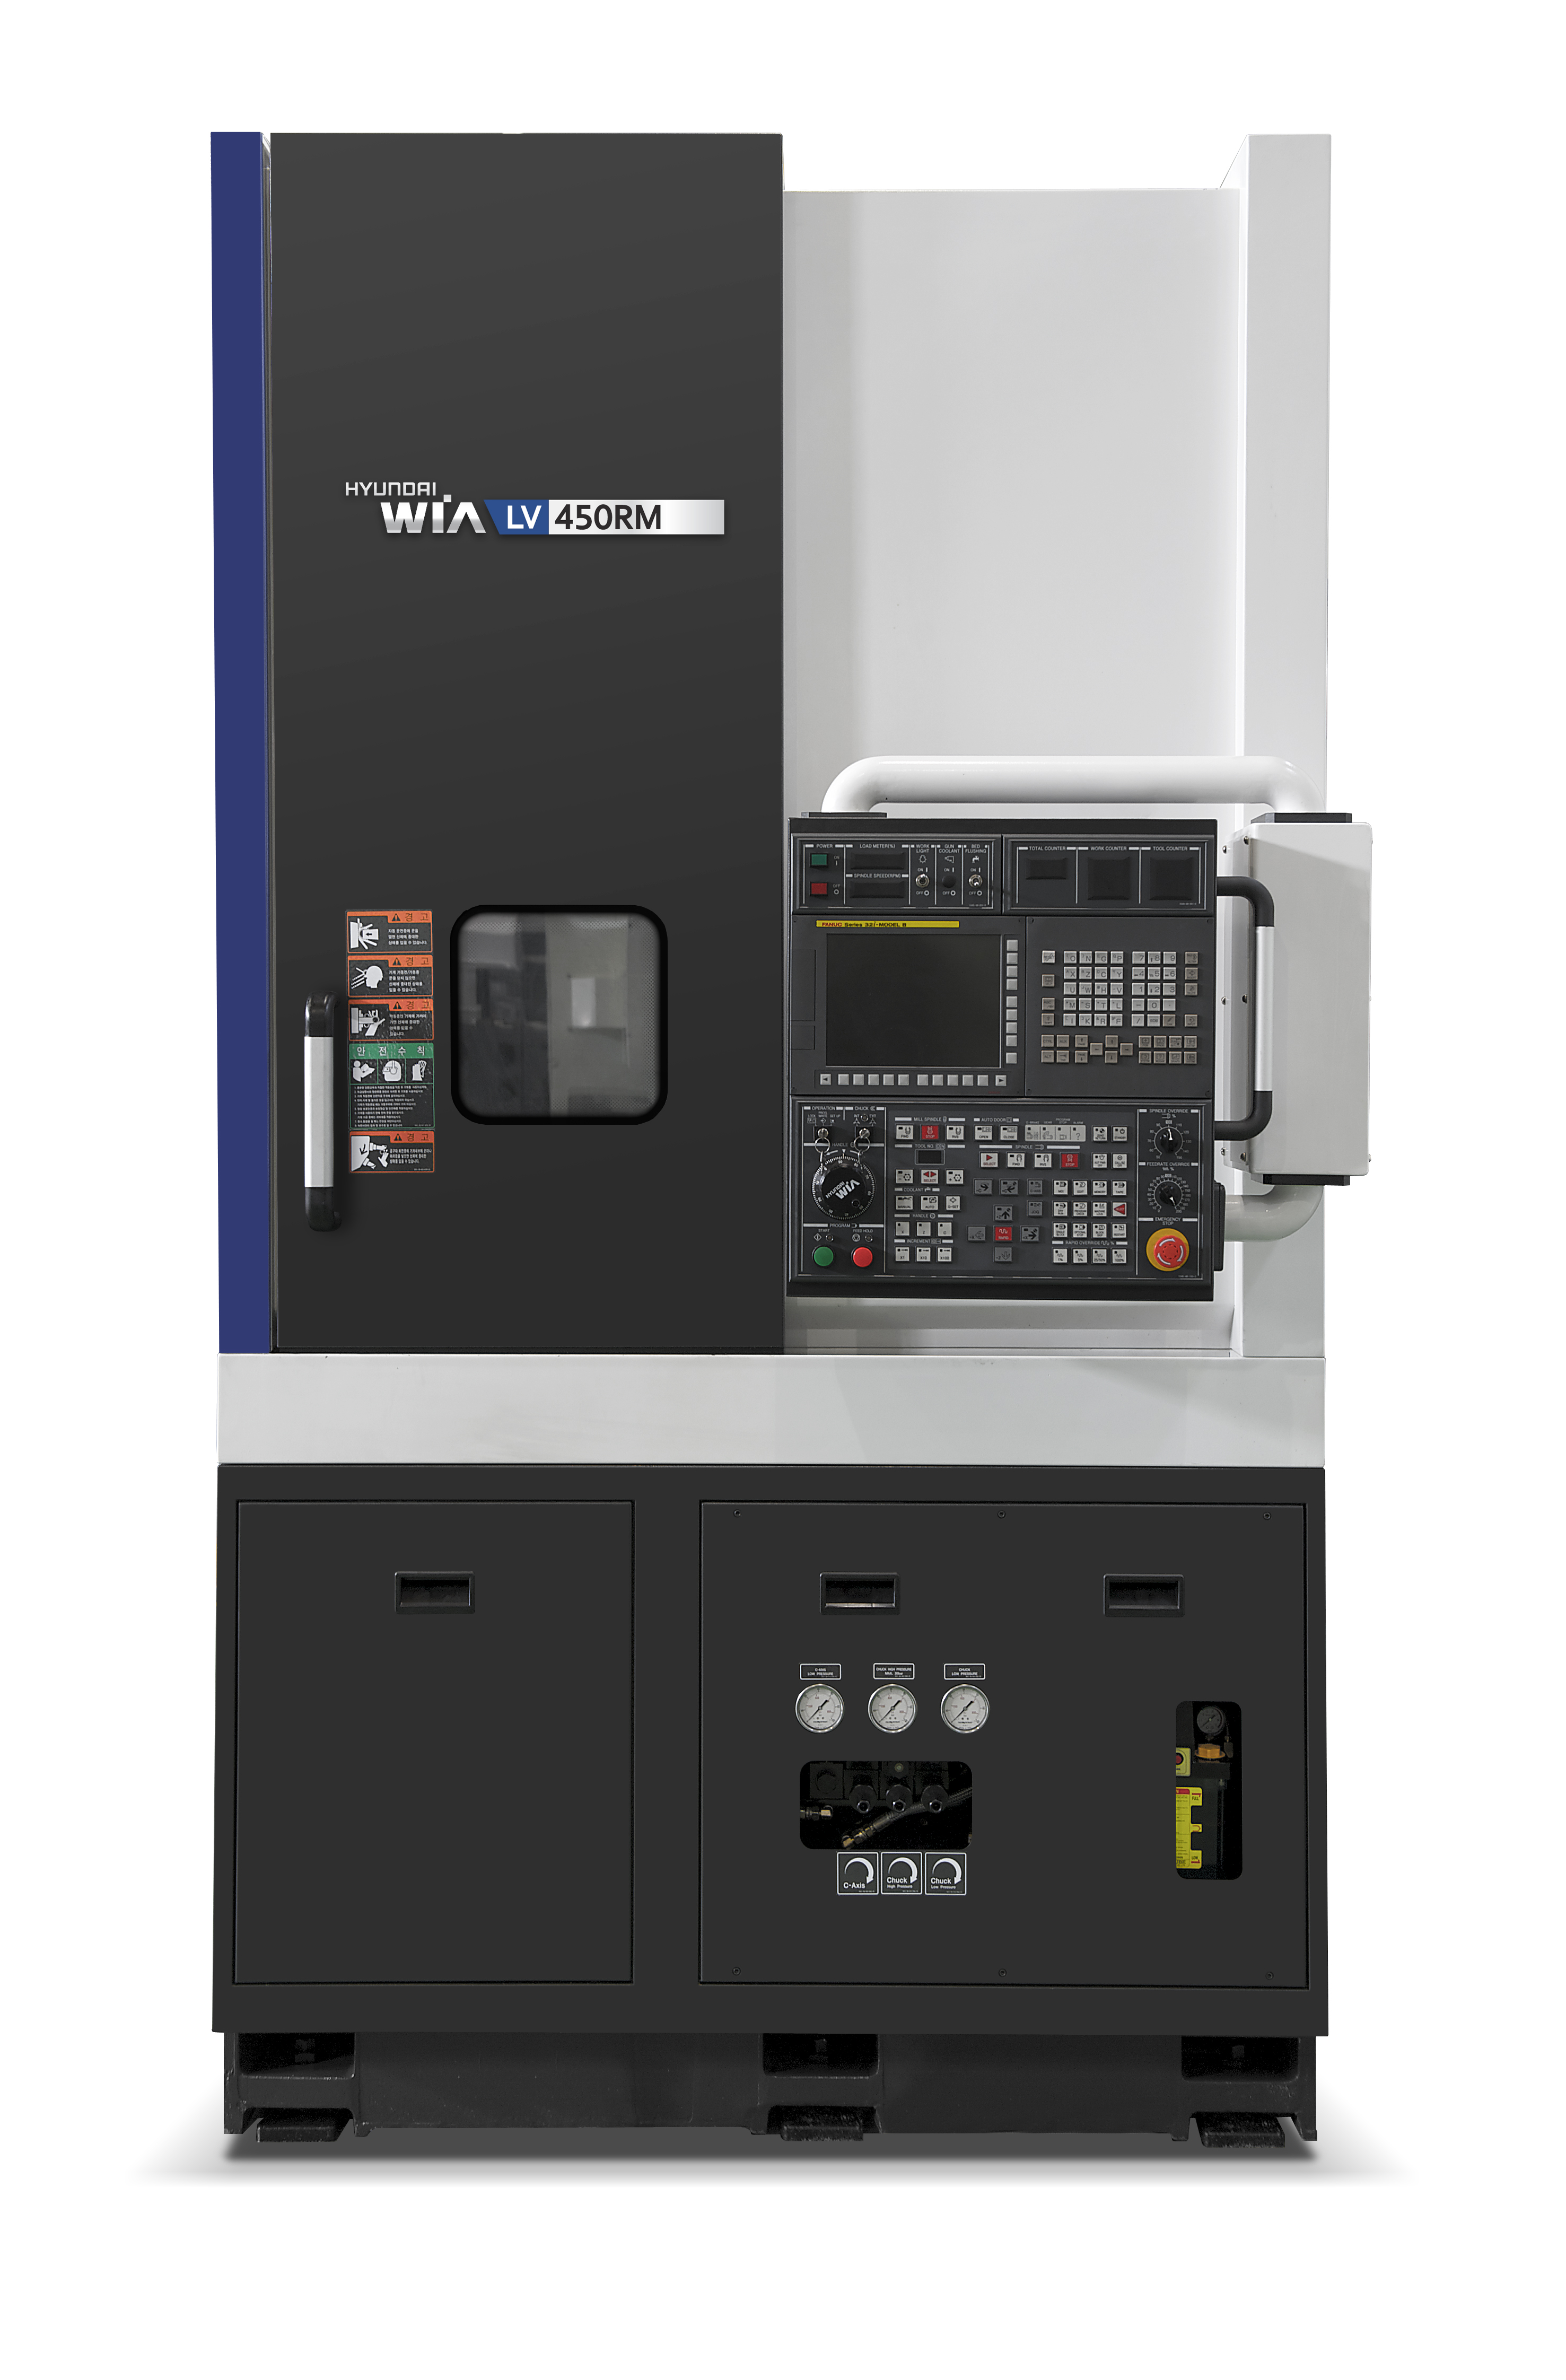
LV450RM de ‘supercompacte’ draaibank van Hyundai Wia

Geschikt voor zwaar verspanen, harddraaien en bewerking van exotische materialen

Dymato presenteert ‘supercompacte’ draaibank van Hyundai Wia

De Veenendaalse importeur Dymato stelt een bijzondere machine voor: de verticale draaibank LV450RM van Hyundai Wia. De zeer stabiele, compacte constructie en de thermische stabiliteit maken de machine geschikt voor zwaar verspaningswerk, de bewerking van exotische materialen en het harddraaien van producten waarbij het aankomt op nauwkeurigheid. Ook laat de LV450RM zich goed combineren met een robot tot een productiecel die 24/7 kan worden ingezet. De noviteit past in het streven van de Zuid-Koreaanse fabrikant om tot de wereldtop te behoren, in termen van omzet een aantallen, maar ook van kwaliteit en innovatie.

Door z’n zeer compacte, rechthoekige vorm doet het nieuwe verticale draaicentrum LV450RM van Hyundai Wia eerder denken aan een groot formaat koffieautomaat met een bedieningspaneel voor zeer kieskeurige consumenten dan aan een bewerkingsmachine. Deze Nederlandse primeur is een zeer stabiel geconstrueerde machine voor nauwkeurige bewerkingen onder zware condities aan onderdelen met een diameter en een lengte tot 465 mm.


Een paar zaken vallen op aan deze machine.

De vaste kolom en het zwaar geconstrueerde frame staan borg voor een uitstekende demping van trillingen. De symmetrische opbouw verleent de machine een hoge thermische stabiliteit. Deze eigenschappen in combinatie met het innovatieve ontwerp van de spindellagering resulteren in twee voordelen: de mogelijkheid om de machine in te zetten voor het harddraaien van precisieproducten – denk aan het uitdraaien van boringen in geharde tandwielen – en een lange levensduur met behoud van nauwkeurigheid. Daarnaast staan het vermogen (22 kW bij een inschakelduur van 30 min, 18,5 kW bij continu draaien) en het maximale koppel van 730 Nm garant voor een hoge verspaningscapaciteit, een eigenschap die tot haar recht komt bij bijvoorbeeld het volumeverspanen van loopwielen, kabelschijven van hefwerktuigen e.d. In principe kunnen alle werkstukken waarvoor geen center nodig is op een verticale draaibank worden bewerkt.

De draaimachine is voorzien van een revolver met twaalf posities voor aangedreven gereedschappen en BMT65 opname die optioneel leverbaar is met 70 bar koelvloeistoftoevoer naar de snijplaat voor het efficiënt verspanen van exotische materialen zoals HRSA, duplex roestvaststaalsoorten, titanium 5553, Hastelloy en Inconel. Stuk voor stuk materialen die niet bepaald bekend staan vanwege hun gemakkelijke verspaanbaarheid.

De nieuwste loot aan de Hyundai Wia stam leent zich goed voor automatisering van de werkstukbelading. In combinatie met een robot of portaallader ontstaat de mogelijkheid om werkstukken automatisch te laden via de zijkant of van bovenaf. Daarbij blijft de bewerkingsruimte voor de bediener te allen tijde goed toegankelijk, zodat deze de machine aan de voorzijde kan beladen en eenvoudig is in te stellen. Bij een horizontale draaibank gaat de belading met een robot altijd ten koste van de toegankelijkheid van de machineruimte voor de bediener.

Bij automatische productie is een goede spanenhuishouding van groot belang. Door de langdurige manloze productie – en zeker bij een machine als de LV450RM die zich kenmerkt door een groot verspanend vermogen – is het zaak dat de spanen zich niet ophopen in de bewerkingsruimte. Daarom is aan de spanenbeheersing de nodige aandacht besteed.


De LV450RM is een bij uitstek compacte machine.

De verticale positie van de hoofdspil resulteert in een relatief gering beslag op het vloeroppervlak: 1550 x 2000 mm; ook gecombineerd met een robot neemt de machine veel minder ruimte in dan bij een horizontale draaibank voor werkstukken van soortgelijke afmetingen.

Met een productie van 800 tot 1000 machines per maand en een omzet die in 2011 een bedrag van ca. € 4 miljard beliep, behoort Hyundai Wia tot de belangrijke spelers op het wereldtoneel van de metaalbewerking. Maar de ambities reiken verder: op termijn wil de grootste Koreaanse fabrikant van gereedschapmachines tot de wereldtop behoren. En dan gaat het niet alleen om aantallen geleverde machines, maar ook om de kwaliteit daarvan. 

Daarom is enkele jaren geleden een strategie ontwikkeld op basis van marketing, dienstverlening en een veelzijdig, compleet machineprogramma. Hyundai Wia zal zich de komende jaren nadrukkelijker op de diverse markten profileren. De Europese service-organisatie zal verder worden uitgebouwd en er zal zwaar worden ingezet op innovatie en productontwikkeling. Voorlopige resultaten van dit laatste zijn het nieuwe, moderne design van de machines en de uitbreiding van met name het high tech machinesegment.

Alle bestaande modellen uit het programma hebben een redesign ondergaan, met o.a. een nieuwe kleurstelling en vooral veel aandacht voor de duurzaamheidsaspecten, zoals de automatische uitschakelfunctie. Ook streeft Hyundai Wia ernaar de machines zo compact mogelijk uit te voeren. De verticale draaibank LV450RM vormt hiervan een aansprekend voorbeeld.

.

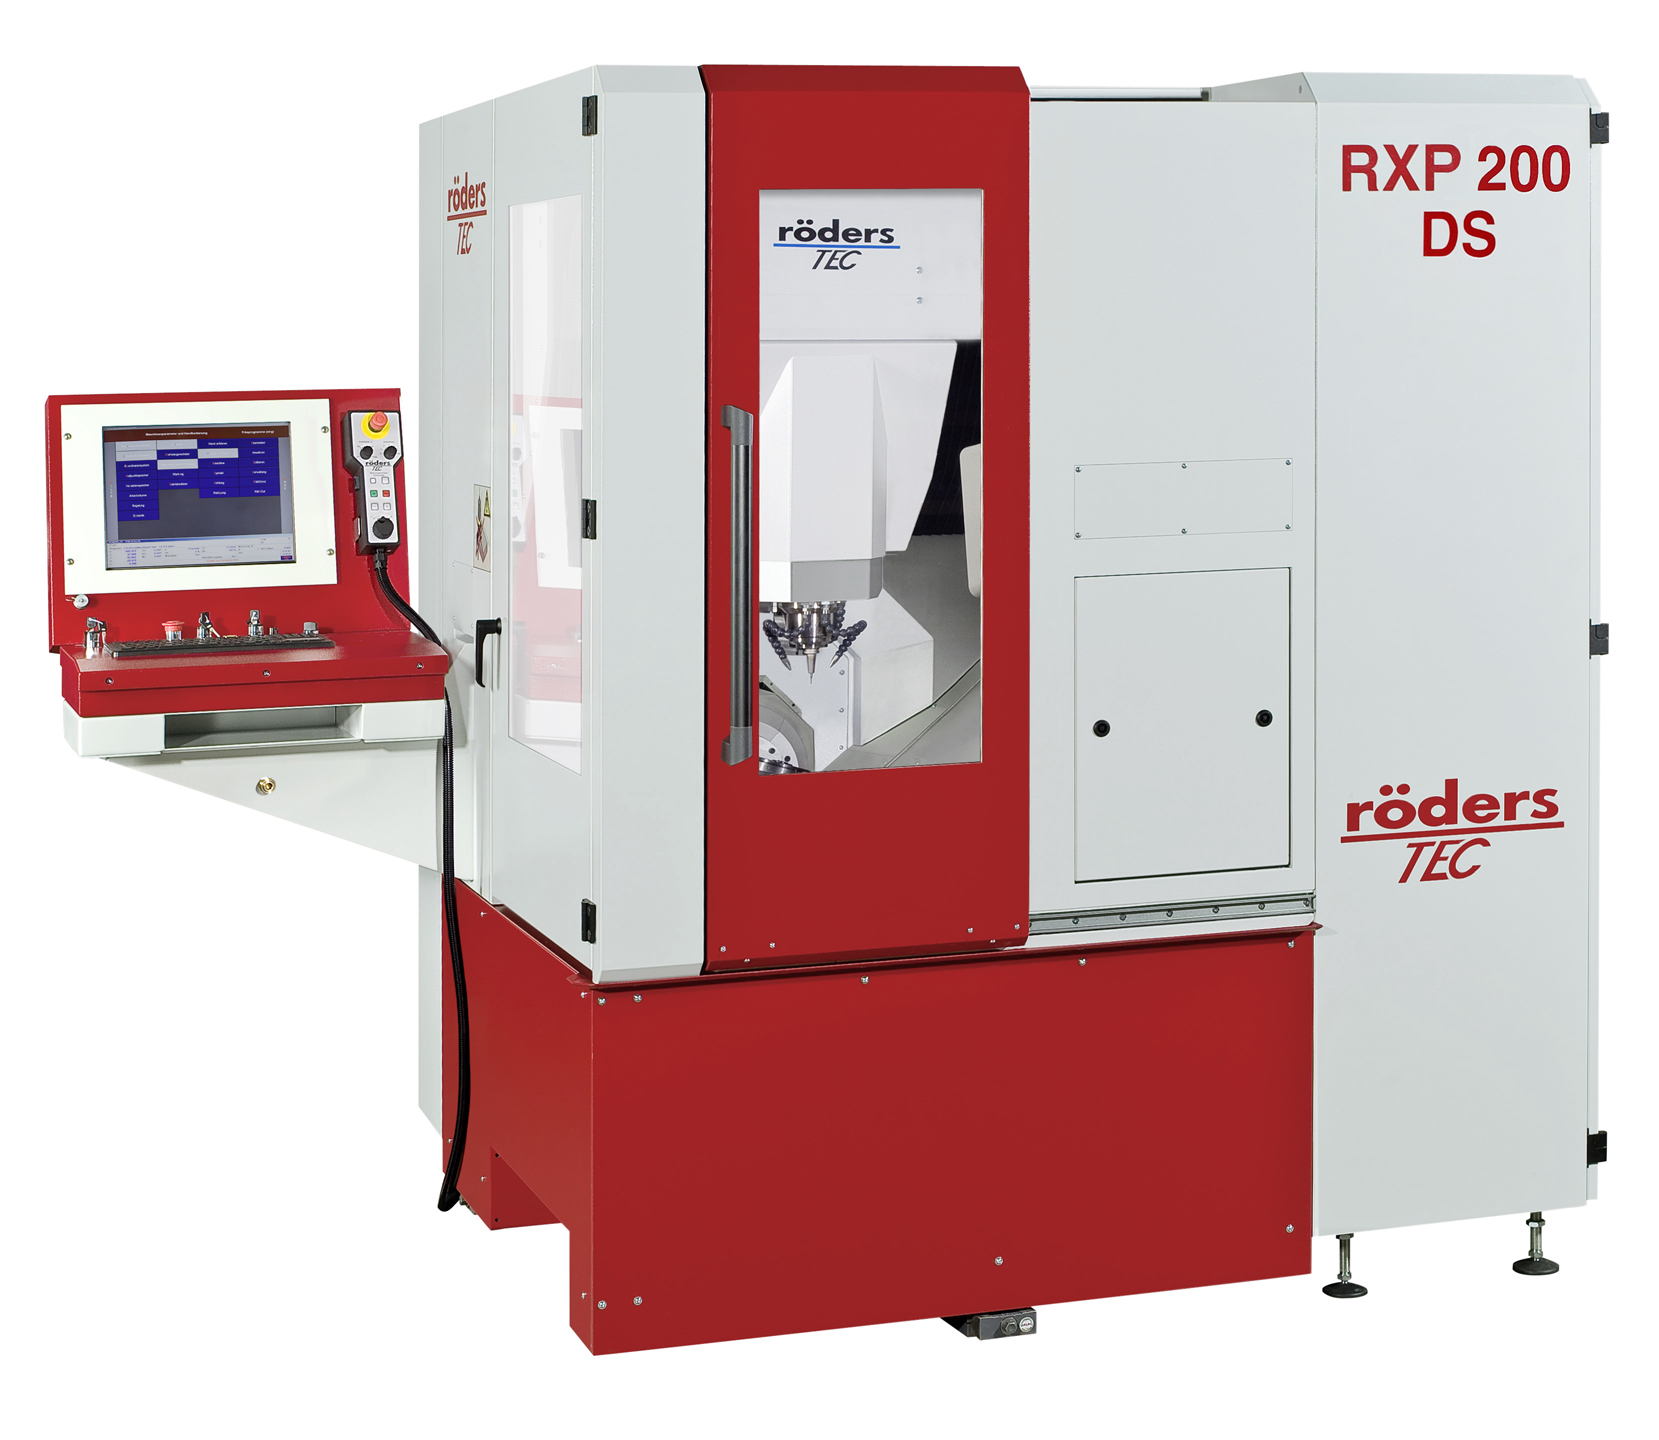
Röders 200DS vijfassig bewerkingscentrum

Compact, nauwkeurig en razendsnel

Als primeur voor ons land presenteert Dymato het nieuwste 200DS vijfassige bewerkingscentrum van Röders. Een compacte, robuuste en razendsnelle machine (met een versnelling tot 3g) die met name is ontwikkeld voor de hoognauwkeurige bewerking van kleine fijnmechanische onderdelen. Tot de bijzonderheden behoort een gewichtscompensatie voor de z-as met behulp van een wrijvingsloze vacuümbalg.

Net als de andere bewerkingsmachines uit de DS-serie van Röders beschikt de 200DS voor alle assen over wrijvingsloze en hoogdynamische directe lineaire aandrijvingen op basis van rolgeleidingen. Afhankelijk van de specifieke uitvoering zijn versnellingen mogelijk tot 3g. Dankzij de portaalconstructie is een hoge stabiliteit daarbij gewaarborgd.

De 200DS is uitgerust met een HSC-spindel (met HSK-25 opname) waarmee toerentallen tot een maximum van 60.000 min-1 mogelijk zijn. Omdat de snijkrachten lager liggen en het trillingsniveau beperkt blijft komen hogere nauwkeurigheden daarmee binnen handbereik. Die nauwkeurigheid krijgt extra inhoud door een uitgekiende temperatuurbeheersing met in totaal tien koelcircuits, inclusief een koelmantel rond de spindel. Daarnaast is sprake van een extra regelkring die afwijkingen in de spindellengte controleert en compenseert.

Een bijzonderheid van de 200DS is zoals gezegd de gewichtscompensatie voor de z-as met behulp van een vacuümbalg, een door Röders ontwikkeld en gepatenteerd systeem. Het gebruik van een vacuümbalg staat garant voor een wrijvingsloze operatie. Vermeldenswaard is ook de nauwkeurigheid van de kantelbeweging. Dankzij interne controlemetingen en real-time compensatie van afwijkingen via de besturing kunnen hier nauwkeurigheden worden bereikt die in veel gevallen beduidend beter liggen dan bij de tot nu toe gebruikte technieken.

De kleine en compacte 200DS komt tegemoet aan de toenemende vraag naar kleine en nauwkeurige onderdelen en kan daarbij sneller en goedkoper opereren dan een grotere machine. De 200DS leent zich bovendien moeiteloos voor onbemande productie, zodat een maximaal spilrendement kan worden bereikt.

rxp200ds

.

Heckler – Innovatie in HSC-hardfresen

Innovatie in HSC-hardfresen

In de klassieke productieketen van de vormenbouw speelt het vonkeroderen een sleutelrol.
Echter in bepaalde toepassingen bewijst het HSC frezen in geharde staal zich als een voordelig alternatief. Hiermee laten zich afhankelijk van de toepassing grote tijd-, kosten- en kwaliteitsvoordelen behalen.


Heckler AG Stempels in grote getallen

Heckler - RXPKombi

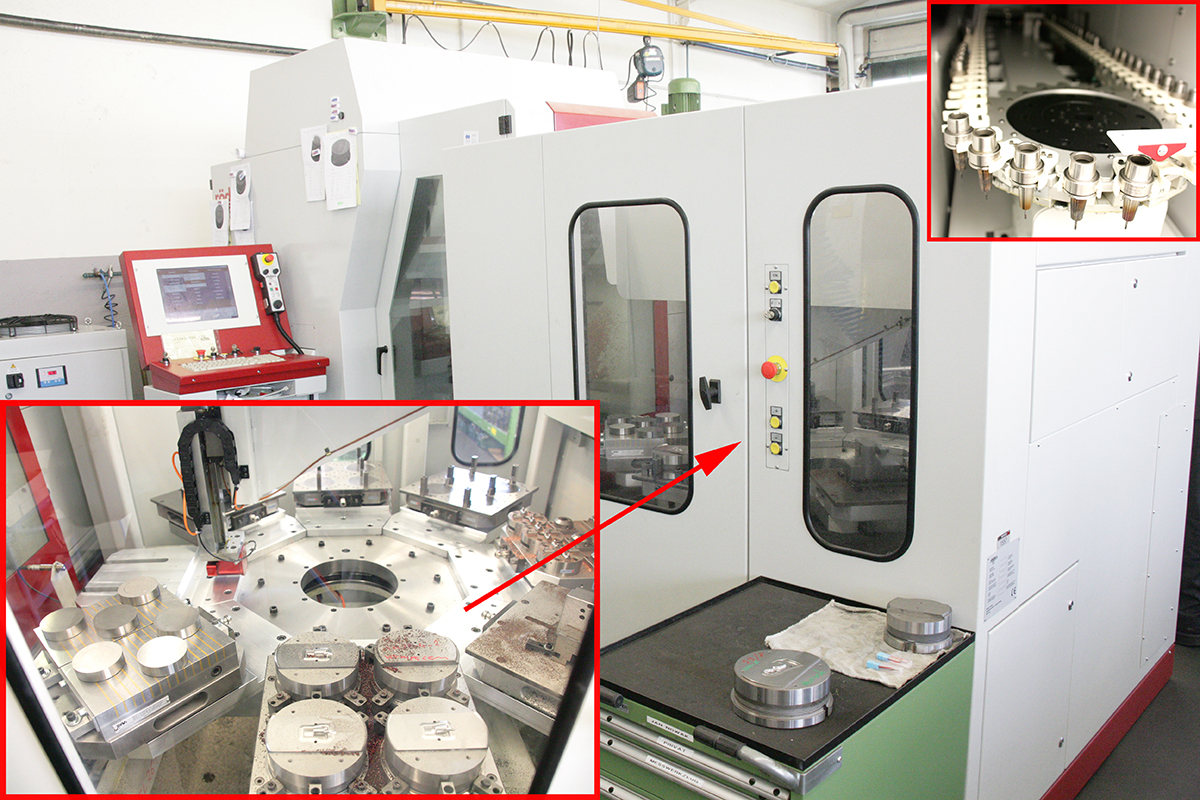
3-ploegendienst door Palletwisselaar RC2 met 8 plaatsen en een gereedschap wissel systeem met 100 posities

„De krachten die bij het koudvloeipersen optreden zijn zo enorm, dat onze matrijzen niet door slijtage maar praktisch alleen door vermoeidheidsbreuk uitvallen”, weet Peter Heckler, voorzitter van de raad van bestuur van Heckler AG in Niefern-Öschelbronn, Duitsland. De onderneming heeft zich in de productie van koud gevormde precisiedelen uit staal en aluminium gespecialiseerd. Voornaamste afnemers zijn de automobielindustrie en sloten- en beslagindustrie. De componenten worden deels in veiligheidssectoren gebruikt zoals gordelsystemen voor personenvervoer en moeten aan de hoogste kwaliteitseisen voldoen. Het gaat hierbij om zeer grote aantallen. Het aspect van de kosten staat daarom op de voorgrond en bovendien verlangen de afnemers hoogste flexibiliteit betreffende de aantallen en levertijd. De enorme belasting tijdens het persen beperkt de levensduur van de matrijzen en ligt tussen de 20.000 tot 60.000 persslagen. Deze beperkte levensduur van de matrijzen en de noodzakelijkheid om nieuwe producten zo snel mogelijk in productie te kunnen nemen, maken productiviteit en snelheid van de vormenbouw tot beslissende succesfactoren.


Sneller en nauwkeuriger als tot nu geproduceerd

Heckler - ProFormKombi

Bij het produceren van contactroosters zorgen nauw in elkaar grijpende vormdelen dat de kunststof massa alleen de delen van het rooster bekleedt en andere plaatsen vrij blijven. Daarbij is elke micrometer aan nauwkeurigheid noodzakelijk.


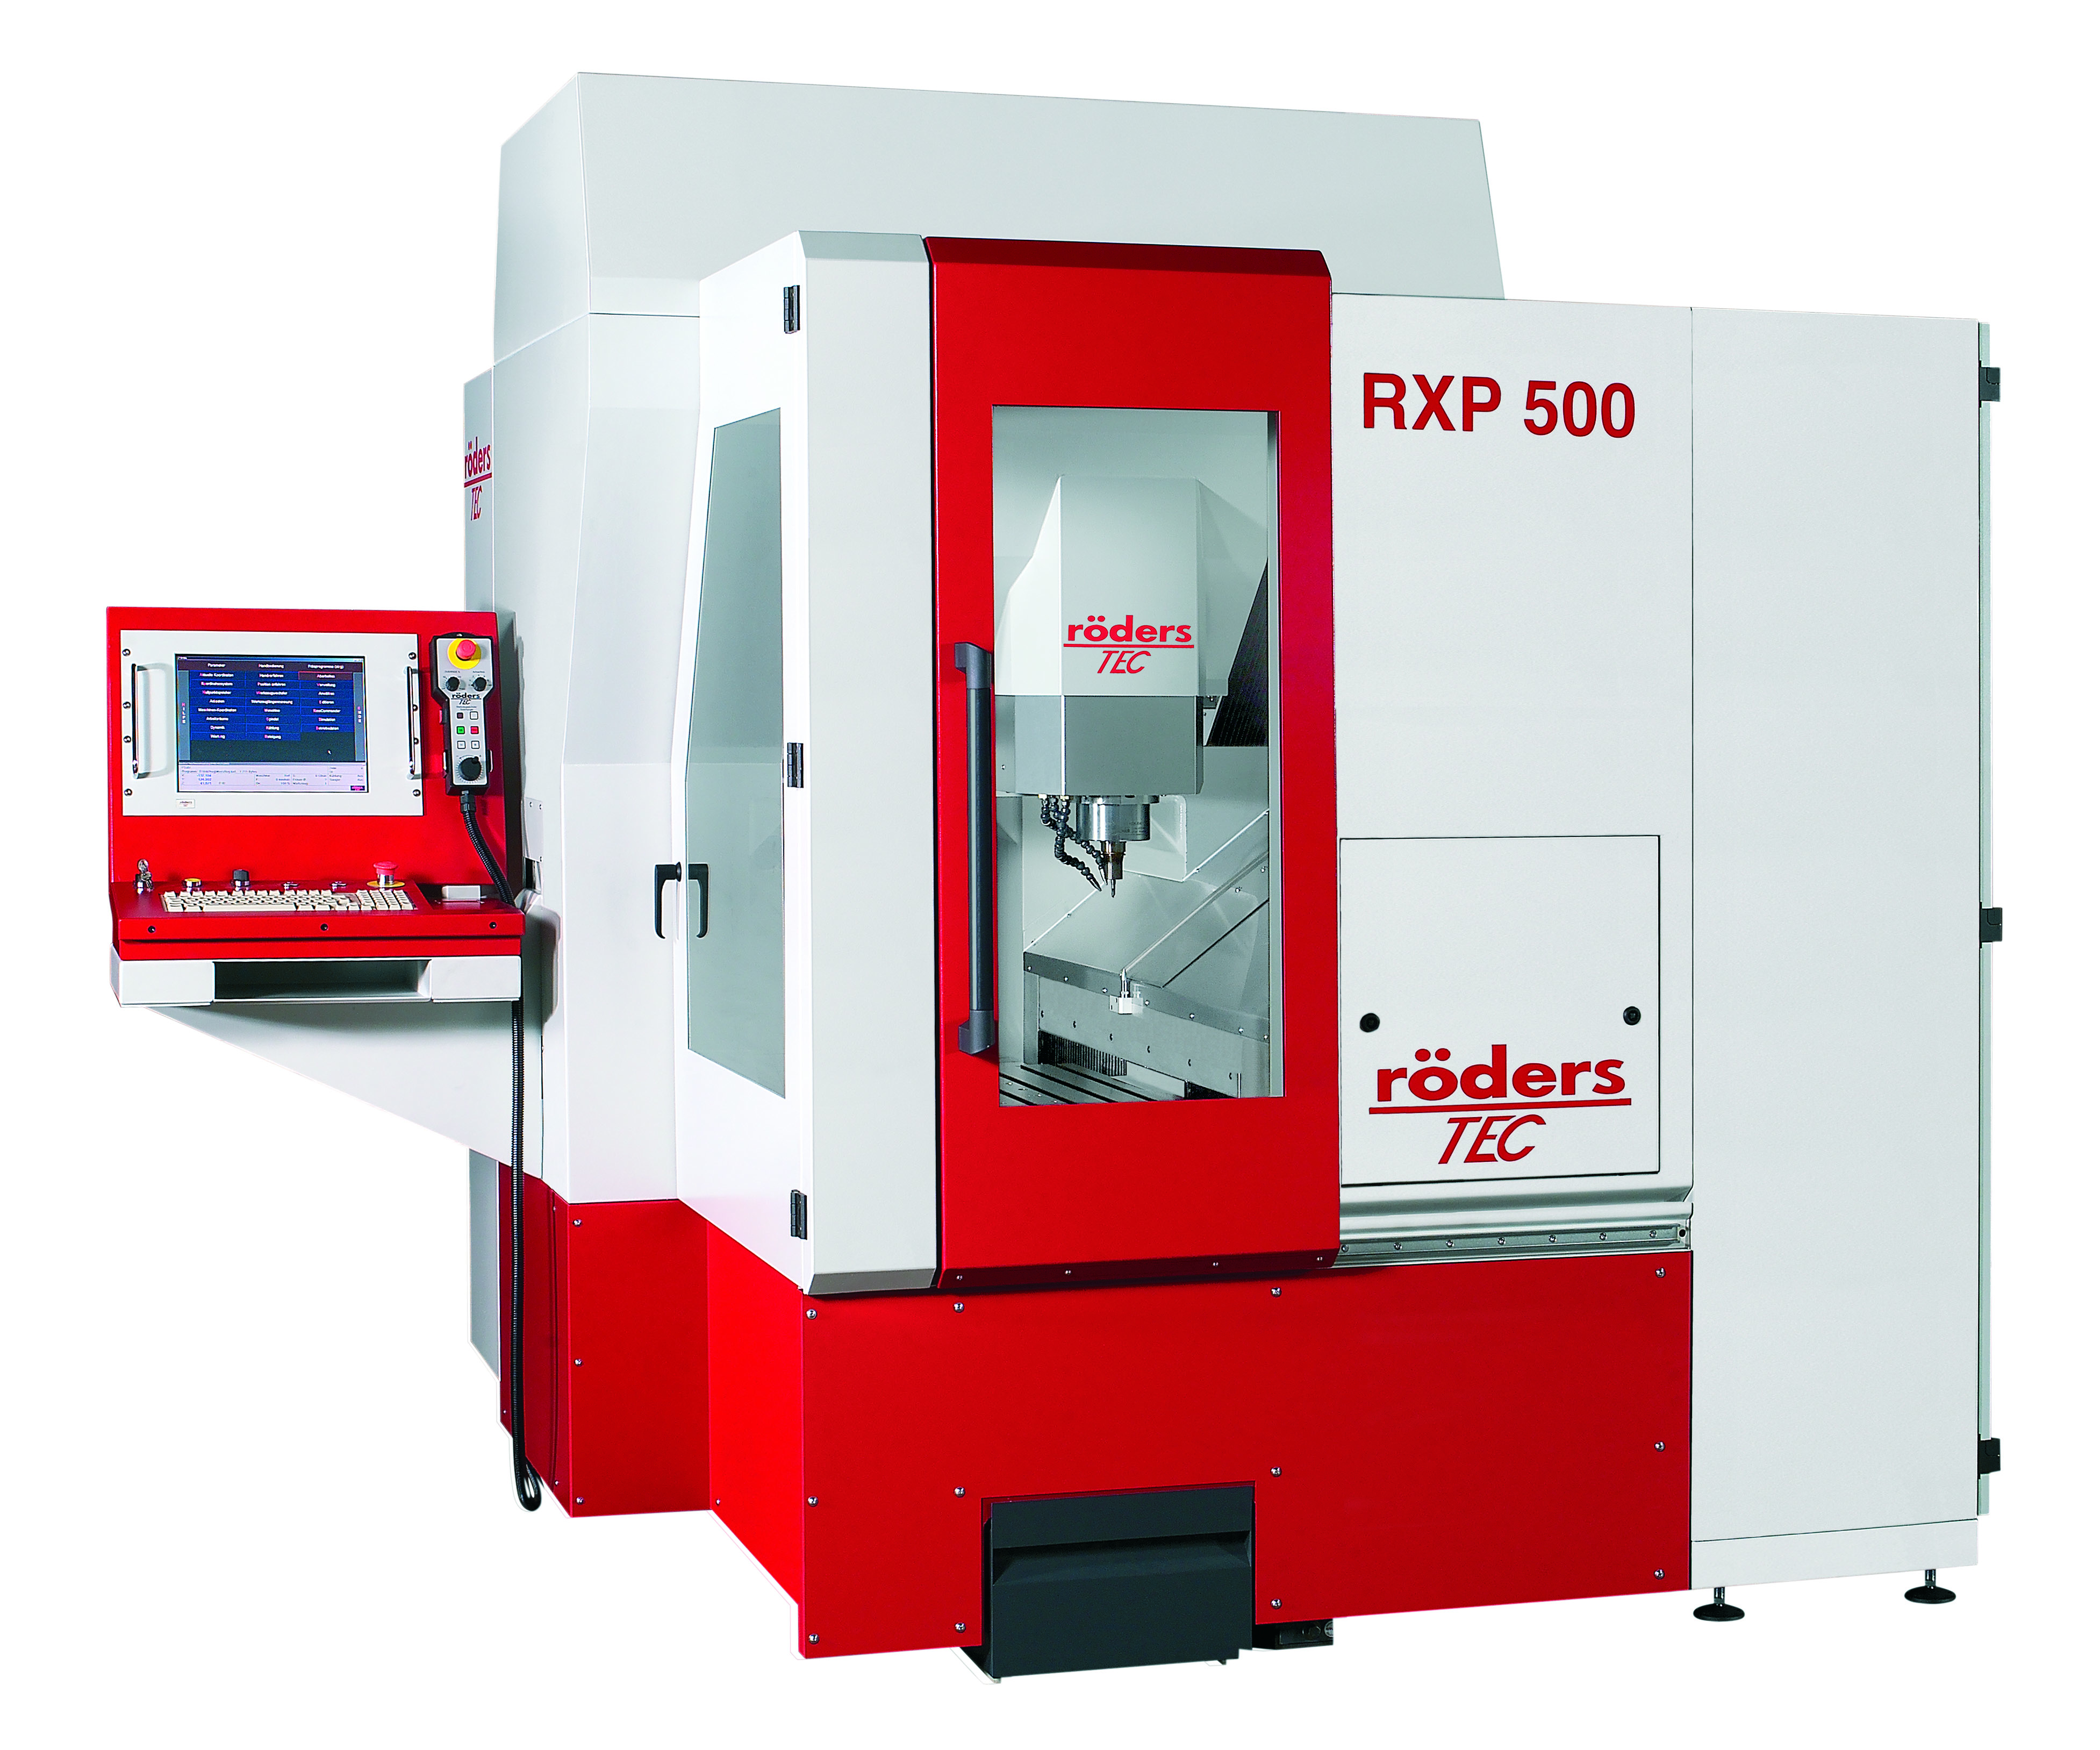
“De overgang van het eroderen naar het hardfrezen bracht ons tijdbesparingen van tot 70 %”, vertelt Claudio Sandrini, bedrijfsleider bij de firma Heckler. Inmiddels worden rond 60-70 % van de matrijzen gefreesd. De daarvoor gekochte Röders RXP500 is van een volautomatische palletwisselaar met 8 palletten voorzien en draait in 3 ploegen dienst. Het gereedschapmagazijn heeft 100 posities, zodat alle benodigde gereedschaptypes in voldoende aantallen beschikbaar zijn.
Er wordt met zustergereedschappen gewerkt, om ook dan door te kunnen produceren als het meetsysteem een frees heeft afgekeurd. De geproduceerde matrijzen zijn zo nauwkeurig, dat deze alleen op basis van steekproeven wordt nagemeten De te bewerken matrijzen hebben een hardheid van 56-60 HRC.
Andere voordelen zijn een betere oppervlaktekwaliteit – door het wegvallen van de bij het eroderen onvermijdelijke witte laag – en een 50-60 % verminderde polijsttijd bovendien kan het polijsten voor het grootste gedeelte op een machine uitgevoerd worden en is handwerk bijna niet meer nodig.

Ook kunnen lossingsvlakken en kanalen voor het wegvloeien van overtollig materiaal in dezelfde opspanning gefreesd worden. Bovendien is de levensduur van de gefreesde matrijzen rond 10-15 % hoger in vergelijking met geërodeerde matrijzen. Toch is van een volledige vervanging van het eroderen bij Heckler AG geen sprake alhoewel het aandeel duidelijk ten gunsten van het frezen is verschoven.


RXP500 Voeding 30.000 m/min in alle assen HF-spindel, HSK 40, 3.000 – 42.000 1/min, 14 kW Gereedschappen 21 – 199 posities, hoofdtijdparallel ingericht

RXP500
Voeding 30.000 m/min in alle assen
HF-spindel, HSK 40, 3.000 – 42.000 1/min, 14 kW
Gereedschappen 21 – 199 posities, hoofdtijdparallel ingericht

Voorwaarde bij automatische productie van matrijzen is een volledige beheersing van het proces. Hiervoor heeft de RXP500 met haar hoge stijfheid en dynamiek als ook de speciaal voor het HSC-frezen geoptimaliseerde besturing de beste mogelijkheden..

B&S Technology

11Bij B&S Technology in Tilburg ligt de focus op het topsegment van de markt, waar korte levertijden en hoge nauwkeurigheid worden gevraagd in steeds moeilijker materialen. Vandaar dat het afgelopen jaar is geïnvesteerd in een drieassig bewerkingscentrum van Röders voor ultieme nauwkeurigheid.

B&S Technology heeft zijn roots in de fabricage van stempels en matrijzen, maar anno 2015 omvat het productenpalet ook andersoortige componenten en modules. Dat varieert van prototypes voor de R&D-sector tot kleine en middelgrote series fijnmechanische onderdelen voor marktsegmenten als micro-elektronica, automotive, personal care en de voedings- en verpakkingsindustrie. Nog altijd met complexiteit en hoge nauwkeurigheid als rode lijn.

De strategische keuze om de activiteiten te spreiden over een breder marktgebied noemt shopfloor manager Roland van Abeelen als een van de belangrijkste overlevingsfactoren. “Dat heeft ons overeind gehouden. De risico’s zijn beter gespreid, zodat we economische klappen op kunnen vangen.” Een hoge nauwkeurigheid en kwaliteit noemt hij daarbij, naast snelle en betrouwbare levering, als de kracht van het bedrijf.


Tien koelcircuits

B & S - 2

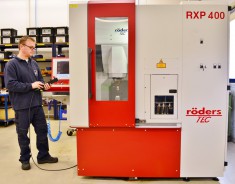
Om verstorende warmte-invloeden tegen te gaan beschikt de RXP 400 onder andere over een koelmantel rond de spil.

In dat plaatje van hoge nauwkeurigheid past de recente investering in de nieuwe RXP400 van Röders, een machine die bij uitstek schittert in een tolerantiebereik van ± 0,001 mm. Hoewel indirect ook snelheid een afweging vormt. “We hebben deze machine aangeschaft als sneller alternatief voor het zinkvonken”, zoals Van Abeelen aangeeft. “Met een nauwkeurigheid rond één micrometer en een oppervlakteruwheid van Ra 0.01 µm hoort dat zonder extra nabewerking tot de mogelijkheden.” Die tijdwinst zit niet alleen in de hogere snelheid van de bewerking zelf, maar vooral in het feit dat geen vonkdoorn meer gemaakt hoeft te worden. Dat wil overigens niet zeggen dat het zinkvonken helemaal buiten beeld gaat verdwijnen. “Bij speciale vormen en bij scherpe hoeken blijft de techniek nog altijd onmisbaar.”

Röders wordt in ons land vertegenwoordigd door Dymato in Veenendaal. Volgens Van Abeelen wordt “alles op de machines van Röders gecontroleerd en beheerst”. Hij doelt dan onder meer op de tien onafhankelijke koelcircuits waarmee de temperatuur van essentiële machinedelen constant wordt gehouden. waaronder een koelmantel rond de spindel, om verstorende warmte-invloeden effectief te bestrijden. Een extra regelkring zorgt er daarnaast voor dat eventuele afwijkingen in de spindellengte worden geregistreerd en via de software worden gecompenseerd.


Rekenkracht

Een dergelijk niveau van nauwkeurigheid vergt een ultieme stabiliteit van de machine in al zijn facetten. Om een maximale stijfheid van het machineframe te bereiken maakt Röders bijvoorbeeld gebruik van wat wordt aangeduid als het Quadroguide-concept. Bovendien is sprake van directe lineaire aandrijvingen, wat naast een hogere dynamiek en nauwkeurigheid ook minder warmteontwikkeling oplevert.

De machine heeft een bewerkingsbereik van 410 mm x 294 mm x 210 mm. Met een gereedschappenmagazijn van dertig posities.

Naast de stabiliteit van de machine is ook de opname van de gereedschappen een belangrijk element. Op de RXP400 wordt gebruik gemaakt van gereedschaphouders van MST met BIG Plus-opname, door Van Abeelen aangeduid als “de Ferrari onder de gereedschaphouders”. Bij deze BIG Plus-opname is sprake van een dubbel contactvlak (zowel radiaal als axiaal), zodat een hogere stabiliteit en stijfheid wordt bereikt. Rondloopnauwkeurigheden van ± 2 micrometer horen volgens Van Abeelen op deze manier tot de mogelijkheden op deze machine.

Van Abeelen roemt ook de rekenkracht van de Röders-besturing. Dankzij de hoge rekensnelheid kunnen optimale freesbanen worden gerealiseerd, met een vloeiende overgang tussen verschillende banen en gereedschappen. Voor de aansturing wordt gebruik gemaakt van een 32 kHz processor, waarbij de freesbaan elke 0,03 ms wordt gecontroleerd en eventueel bijgestuurd.


Hardheid van 70 Rc

Op de RXP400 kan worden gewerkt met een toerental tot 40.000 min-1. Dat maakt het mogelijk om met hele kleine en nauwkeurige freesjes te werken en toch nog een redelijke verspaningscapaciteit te bereiken. Het kleinste freesje bij B&S meet bijvoorbeeld maar een diameter van 0,2 mm. Met name bij de bewerking van moeilijke materialen komt dat van pas en wat dat betreft sluit de machine van Röders naadloos aan op de trend naar steeds exotischer materialen die ook Van Abeelen signaleert. Bij B&S speelt dat onder andere bij de bewerking van prototypes in de R&D-sfeer, waarvoor de machine veelvuldig wordt ingezet. Hardheden tot 70 Rc komen daarbij voor. “Het standaard staal is bij ons meer uitzondering dan regel geworden.”

Omdat voor een ultieme nauwkeurigheid niet alleen de kwaliteit van de machines doorslaggevend is zijn alle werkplaatsen bij B&S geconditioneerd op een temperatuur van 21 ± 1 ºC. “Want er is geen enkele machine die kan corrigeren voor temperatuurverschillen in het product zelf”, aldus Van Abeelen.


Betrouwbaar & Snel

De naam B&S verwijst naar de oprichters A. Brekelmans (draaier) en A.A.J. van der Sande (gereedschapmaker) die in 1948 de basis legden voor het bedrijf. Heden ten dage wordt het ook graag gebruikt voor het weergeven van het motto van het bedrijf : ‘Betrouwbaar & Snel’. B&S Technology telt 52 medewerkers en maakt deel uit van de B&S Group, waartoe ook behoren B&S Glassmoulds in Leerdam (de vroegere werkplaats van Royal Leerdam) en B&S Special Tools in Veenendaal (de voormalige reparatiewerkplaats van SKF).


Steeds hoogwaardiger materialen

B & S -1

Met de RXP400 van Röders horen nauwkeurigheden van ± 0,001 mm tot de mogelijkheden. Daarmee is de machine een sneller alternatief voor zinkvonken.

B&S Technology beschikt over een breed arsenaal aan mogelijkheden op het gebied van mechanische bewerkingen, dat zich uitstrekt van draaien en frezen tot (rond-, profiel- en coördinaten)slijpen, draadvonken en zinkvonken. Een bewuste keuze die ook te maken heeft met het streven naar korte levertijden, blijkt uit de woorden van Van Abeelen. “Zo verliezen we zo min mogelijk tijd, terwijl we de kwaliteit ook beter in de hand hebben.”

Het accent ligt meer en meer op de levering van prototypes, enkelstuks en kleine series in de vorm van een totaalconcept voor en in nauwe samenwerking met de klant. Inclusief onderhoud en nazorg van de systemen. Wat materiaalsoorten betreft bestrijkt B&S het hele scala van kunststoffen, aluminium en staal tot gehard staal, Inconel en titaanlegeringen. Waarbij Van Abeelen een duidelijke verschuiving ziet naar hoogwaardiger maar moeilijker te bewerken materialen.

Carl Zeiss

RXP 500 DS van Röders ideaal voor hoognauwkeurige bewerking van complexe en filigrane producten
Zeiss - Kaak

Alfred Langer

Voor de vervaardiging van houders en kinematische onderdelen voor haar hoognauwkeurige optische apparatuur heeft Carl Zeiss in Oberkochen gekozen voor de voordelen die de HSC bewerking daarbij biedt. Vooral vanwege de hoge precisie bij de bewerking van harde materialen en de realisatie van complexe 3D geometrieën die bij deze techniek hand in hand gaat met hoge bewerkingssnelheden. Daarbij is gekozen voor het vijfassige RXP 500 DS bewerkingscentrum van Röders en over de ervaringen met deze machine is men ronduit enthousiast.

“Het begrip hoogtechnologisch is bij ons letterlijk van toepassing”, aldus Alfred Langer, hoofd van de afdeling Speciaalproductie bij Carl Zeiss. Hij doelt daarbij op de diverse producten die worden toegepast in vliegtuigen en in ruimtecapsules. De afdeling van Langer levert niet alleen de complexe mechanische onderdelen voor deze producten, maar is ook verantwoordelijk voor de vervaardiging van de optische componenten en voor de montage tot kant-en-klare modules. Door de directe contacten met zowel de ontwikkelingsafdeling als de eindconstructie is men in staat om het hele maaktraject te overzien en kan men klanten al vanaf het eerste stadium ondersteuning bieden in het ontwerptraject.


Alfred Langer: “Het HSC frezen is dankzij haar geringe kracht- en warmte-invloeden op het product bij uitstek geschikt voor het bewerken van filigrane en dunwandige structuren.” 


Carl Zeiss is een internationaal opererend concern en wereldleider op het gebied van optische en optoelektrische apparatuur. Het werkterrein loopt uiteen van producten en diensten voor biomedisch onderzoek en medische technologie tot en met complete systeemoplossingen voor de halfgeleider-, automobiel- en machine-industrie. Doorgaans gaat het daarbij om unieke producten of om kleine series. De afdeling Speciaalproductie vervaardigt voor deze apparatuur onder meer de behuizingen en de kinematische componenten en het spreekt vanzelf dat kwaliteit en nauwkeurigheid daarbij centraal staan. De afdeling telt circa 25 bewerkingsmachines, voor het merendeel moderne CNC-gestuurde draaimachines en drie- tot vijfassige bewerkingscentra.

Vanwege de talrijke uitdagingen die het hoofd moeten worden gebogen is het spectrum aan materialen dat bewerkt moet worden aanzienlijk uitgebreider dan bij doorsnee werkplaatsen. Naast standaardmaterialen als aluminium en koolstof- en gereedschapstalen komen ook veel speciale materialen met bijzondere fysische eigenschappen om de hoek kijken, waaronder extreem harde en moeilijk te verspanen legeringen.

Voordelen van HSC bewerking
Zeiss - KLanger

Richard Kaak

“We bewerken veel filigrane en dunwandige componenten, zoals bijvoorbeeld de houders voor de precisieoptiek. Tijdens de bewerking worden deze makkelijk vervormd door het contact met het gereedschap, wat de nauwkeurigheid uiteraard negatief beïnvloedt”, legt projectleider Richard Kaak uit. Door ‘in slakkengang’ te werken, dus met lage krachten en voedingssnelheden, kunnen de afwijkingen weliswaar worden beperkt, maar dat leidt wel tot aanzienlijk langere procestijden en beduidend hogere kosten. Bovendien zijn er nog andere foutenbronnen die het verspaningsproces verstoren, zoals de trillingen die worden opgewekt en de warmteontwikkeling die voor geometrische afwijkingen zorgt. De overstap naar HSC bewerking met zijn hoge toerentallen beloofde op al deze punten een aanzienlijke verbetering, omdat spanen sneller worden afgevoerd, de snijkrachten lager liggen en het trillingsniveau beperkt blijft.

Richard Kaak: “Na twee jaar ervaring met de RXP 500 DS kunnen we constateren dat de machine op alle wezenlijke punten aan onze verwachtingen voldoet.”

Een belangrijk punt van afweging was eveneens de productiviteit. Want ook in dit segment van hoogwaardige producten speelt de kostenfactor wel degelijk een rol. Inkopers kiezen niet alleen op basis van technische kwaliteiten, maar wegen ook de kostprijs mee in hun beslissing.


Afgewogen keuze
Zeiss - Distanzring

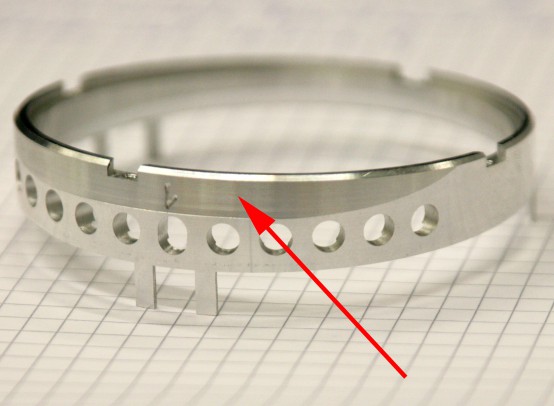
Deze afstandsring met kegelvormige vlakken wordt toegepast in de NIRSpec, het ‘superoog’ waarmee de opvolgers van de Hubble satelliet worden uitgerust.

“Aan de keuze voor de nieuwe technologie is een zorgvuldig selectieproces vooraf gegaan”, blikt Langer terug. Na een intensieve beoordeling van alle aanbieders bleek dat slechts een handvol daarvan in aanmerking kwam. In een tweede selectieronde werden de resterende opties in een beslissingsmatrix tegen elkaar afgewogen, waarbij de keuze verder werd ingeperkt. De volgende beslissende stap was de bewerking van een proefproduct waarin alle moeilijkheidsgraden waren verwerkt zoals die bij Carl Zeiss aan de orde zijn. Dat leidde uiteindelijk tot de keuze voor de vijfassige RXP500DS van Röders, waarbij met name de snelle en hoognauwkeurige directe aandrijving van de lineaire assen en de robuustheid van de machine de doorslag gaven.

De wrijvingsloze en hoogdynamische directe lineaire aandrijvingen met behulp van rolgeleidingen behoren tot de bijzonderheden waarmee de machine zich onderscheidt. Een wegmeetsysteem met hoog oplossend vermogen zorgt daarbij voor een maximale nauwkeurigheid. Die nauwkeurigheid krijgt extra inhoud door een uitgekiende temperatuurbeheersing met in totaal tien koelcircuits, inclusief een koelmantel rond de spindel. Daarnaast is sprake van een extra regelkring die afwijkingen in de spindellengte controleert en compenseert. De spindel, met HSK40 opname, heeft een vermogen van 14 kW en kan een maximaal toerental van 42.000 min-1 bereiken. Tot de uitrusting behoren verder reinigingsmogelijkheden voor gereedschap en werkstuk, een meettaster voor de controle van het werkstuk en een exacte opmeting van het gereedschap met behulp van een laserbundel.

Een bijzondere attractie vormt het door Röders speciaal ontwikkelde rondascorrectiesysteem met behulp van meer dan 400 meetpunten in de bewerkingsruimte. De online via de besturing berekende compensatie van afwijkingen staat, ook bij meerzijdige en simultaanbewerkingen, garant voor een maximale nauwkeurigheid zonder dat de operator handmatig hoeft in te grijpen. “Dankzij deze eigenschappen bereikt de Röders-machine de hoogste nauwkeurigheid onder alle bewerkingshoeken, zonder dat dit ten koste gaat van de bewerkingssnelheid en productiviteit. En dat is precies wat we zochten”, zo maakt Langer de balans op.


Ervaringen tot nu toe
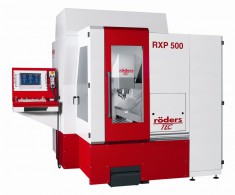
Zeiss - RXP500_high

Dankzij het RC2 productenmagazijn met 18 posities kan de RXP 500 DS onbemand doordraaien gedurende nachtdiensten en weekends.

“Na ongeveer twee jaar ervaring kunnen we constateren dat de machine op alle wezenlijke punten aan onze verwachtingen voldoet”, stelt Kaak vast. Dat geldt zowel de nauwkeurigheid als de productiviteit van de machine. Zo kunnen bijvoorbeeld bij de vervaardiging van complexe zettingen met meerdere cilindrische passingen (waarvan de assen exact in rij moeten liggen) nauwkeurigheden worden bereikt van 5 µm op zowel de centrering van de assen als de steek, terwijl bij de rondheid zelfs een tolerantie binnen 2 µm haalbaar is. Een ander voorbeeld betreft een fragiele afstandsring met kegelvormige vlakken, waarvan de assen onderling onder een hoek van 5,3º liggen. Voor de positie van het snijpunt van deze assen, ver buiten het werkstuk zelf, geldt een tolerantie van slechts 0,02 mm en ook dat vormde voor de RXP 500 DS geen onoverkomelijk obstakel.

Vermeldenswaard is ook de nauwkeurigheid van de kantelbeweging. Dankzij effectieve interne controlemetingen en compensatie van afwijkingen kunnen hier nauwkeurigheden worden bereikt die in veel gevallen een ordegrootte beter liggen dan bij de tot nu toe gebruikte technieken. Positief punt is eveneens dat de machine van Röders zich moeiteloos leent voor onbemande productie buiten de reguliere dagdienst. Mede dankzij een productenmagazijn met 18 posities en een kettingmagazijn met honderd gereedschappen kan de machine ’s nachts en in de weekends doordraaien en zodoende een maximaal spilrendement bereiken.


Support als wezenlijk onderdeel van investering

“Een doorslaggevende factor is naast dit alles de goede ondersteuning die vanuit de machinebouwer wordt geboden”, voegt Langer toe. Dat was juist daarom van belang omdat met de machine nieuwe wegen werden ingeslagen, onder andere vanwege de keuze voor de eigen machinebesturing van Röders in plaats van de gangbare besturingen. De voordelen van een transparant totaalconcept gaven daarbij de doorslag, waarbij de PC-gebaseerde besturing door de machinebouwer voortdurend via updates wordt geoptimaliseerd. Deze benadering maakte het tevens mogelijk om direct op de behoeften van Carl Zeiss toegesneden verbeteringen en modules te ontwikkelen, die vervolgens eenvoudig via een CD kunnen worden geladen. Bij dit alles wordt de ondersteuning van Röders als ‘voortreffelijk’ beoordeeld en dat geldt eveneens voor de overige service en nazorg.


Voordelen binnen de totale procesketen

Zeiss - KRXP500

De RXP 500 DC van Röders wordt bij Carl Zeiss met name ingezet bij de bewerking van complexe en hoognauwkeurige producten.

“Ook de bijkomende voordelen die de hoge nauwkeurigheidsgraad heeft voor navolgende processen mogen niet onvermeld blijven”, laat Kaak weten. Met name bij processen als ontbramen en polijsten werpt de hoge nauwkeurigheid van de RXP 500 DS onmiskenbaar zijn vruchten af, in die zin dat deze nabewerkingen nu aanzienlijk minder tijd vergen. Daarbij komt dat het in veel gevallen niet meer nodig is om uit te wijken naar gietwerk. In het verleden was dit nogal eens noodzakelijk, omdat de filigrane structuren en dunne wanden niet bestand waren tegen de krachten die optreden bij conventionele verspaningsprocessen. Het nadeel van gietwerk is echter dat er toch weer extra nabewerkingen nodig zijn, met name bij passings- en afdichtvlakken. Bovendien voldoet de oppervlaktekwaliteit van gietstukken vaak niet aan de gestelde eisen. Dankzij de introductie van het HSC frezen met zijn bescheiden krachtenniveau heeft Carl Zeiss de grenzen van haar mogelijkheden op het gebied van verspanen aanzienlijk verlegt.


De RXP 500 DS van Röders TEC

De vijfassige RXP 500 DS is het typische ‘werkpaard’ van Röders TEC voor het HSC hardfrezen. De machine heeft een werkbereik van 500 mm x 500 mm x 300 mm en de vierde en vijfde as worden gerealiseerd met behulp van een draai/zwenktafel. De spindel beschikt over een vermogen van 14 kW en een maximaal toerental van 42.000 min-1.

Bij het ontwerp hebben snelheid, robuustheid en nauwkeurigheid voorop gestaan. Op basis van klassieke en bijzonder stijve rolgeleidingen zorgen wrijvingsloze directe lineaire aandrijvingen voor een combinatie van hoge dynamiek en precisie. Vergeleken met conventionele kogelomloopspillen onderscheiden directe lineaire aandrijvingen zich niet alleen door hogere baannauwkeurigheden, maar ze zijn bovendien volledig onderhoudsvrij omdat geen sprake is van slijtage door bewegende delen en mechanisch contact. Het energieverbruik is vergelijkbaar.

Een uitgekiend temperatuurmanagement, een automatische compensatie van de spindellengte en een geïntegreerde gereedschapcontrole met een laserbundel staan garant voor een nauwkeurigheid welke die van andere machines in dit werkbereik duidelijk overstijgt. Daar komt als extra functie nog bij de automatische geometriecontrole van het werkstuk met behulp van een taster.
Light International

Chris van der Velden van machineleverancier Dymato maakt het maar zelden mee dat bedrijven zo doortastend en gedecideerd machines bij hem kopen als Light International in Purmerend. “Het ging heel snel en ze wisten precies wat ze wilden.”
Peter Arens, van huis uit elektrotechnicus, is zo’n 25 jaar geleden begonnen met Light International, aanvankelijk een handelshuis in industriële verlichting met één importeurschap. Hij kreeg al snel een mooie order van de Nederlandse Spoorwegen voor een speciaal lichtsysteem met armaturen waar RVS buis om heen moest. De fabricage daarvan was uitbesteed aan een metaalbedrijf, dat echter plotseling failliet ging. Overleg met de curator resulteerde binnen enkele dagen in de aankoop van de machines van dat bedrijf, zodat Light International de order toch op tijd kon realiseren. “Maar toen had ik dus ineens een staalbedrijf’, zegt Arens. “Dat is gaan groeien en dat is niet meer gestopt.”

De activiteiten van het staalbedrijf zijn ondergebracht in CSP Creatieve Staal Partners. Het derde bedrijf naast Light International is inmiddels Design & Create, dat custommade lichtarmaturen, lichtmasten, buitenmeubilair en kunstobjecten ontwerpt . Dit trio is vrij bijzonder in Nederland. Ze brengen samen een eigen lijn armaturen op de markt, die ze zelf ontwerpen, bouwen en vermarkten. Arens: “We beheersen lichttechniek en elektronica en hadden al een eigen productie-afdeling voor plaatbewerking en laswerkzaamheden. Sinds 1 september hebben we nu ook een eigen CNC machinefabriek voor het bewerken van kunststof, staal, RVS en aluminium onderdelen.”

Light International besteedde dat draai- en freeswerk lange tijd uit aan toeleveranciers. Maar dat was niet ideaal. Problemen met levertijden waren nog tot daar aan toe, veel vervelender was de malheur bij de productie van prototypes. “Allereerst duurde dat zo’n acht weken, dat kan natuurlijk eigenlijk niet”, aldus Arens. “Maar het probleem was vooral dat bij ons het prototype direct helemaal goed moet zijn. Dat laten we namelijk aan klanten zien. En in een markt waarin esthetische aspecten zo’n belangrijke rol spelen, mag dat geen broddelwerk zijn. Het prototype moet er aan de buitenzijde exact zo uitzien als het uiteindelijke product, hetgeen helaas niet altijd het geval was.” Een ander probleem bij het uitbesteden was dat onderdelen die bij verschillende toeleveranciers werden neergelegd niet altijd exact op elkaar pasten. Deze tolerantieproblemen leverden niet alleen irritatie op, maar ook kostbare nabewerkingen.

Arens en zijn medewerkers speelden daarom al langere tijd met het idee om een eigen verspanende afdeling op te zetten en deze toe te voegen aan CSP. Uiteindelijk werd besloten de daad bij het woord te voegen. Arens schreef een kort ondernemingsplan en begon daarbij met de mensen. “Want die zijn toch het belangrijkste. Gelukkig hadden we vrij snel twee geschikte vakmannen gevonden. Je merkt dan toch dat mensen het aantrekkelijk vinden om complete producten te maken. Het is immers hartstikke leuk om op een verjaardagsfeestje te kunnen vertellen dat je werkt bij een bedrijf dat 1800 LED-armaturen voor de verlichting van de Magere Brug in Amsterdam heeft gerealiseerd.”

Na de mensen kwamen de machines. Dymato, leverancier van hightech CNC draaibanken en bewerkingscentra, was een van de bedrijven die uitgenodigd werden om een offerte uit te brengen. “We wisten precies aan welke eisen de machines moesten voldoen om onze producten te kunnen maken”, aldus Arens. “Daar zijn onze mensen kundig genoeg voor.”

Chris van der Velden van Dymato beaamt dat. Hij leverde Light International een VX500 verticaal bewerkingscentrum met een vierde as en een CNC draaibank SKT 250 MS met aangedreven gereedschappen, een overnamespil en stafaanvoer inrichting. Beide van het Koreaanse fabricaat Hyundai –Kia. Twee topmodellen, die alles kunnen wat Light International nodig heeft. “Zeker die draaibank is best wel een complexe machine om mee te starten”, aldus Van der Velden. “Het is geweldig om zo’n machine te verkopen, maar dan wil je wel dat daar ook het maximale wordt uitgehaald. Dat gaat hier zeker lukken. Ze gebruiken de overnamespil al om producten in één keer compleet te bewerken. Natuurlijk zijn er wat aanloopproblemen, maar die ondersteunen we met onze service.”

De nieuwe machines bevallen zo goed, dat er eind oktober al een derde machine in gebruik is genomen, een VX 400 freesbank. En daar zal het wel niet bij blijven. “Want we produceren behalve voor ons zelf ook voor derden en lange levertijden zijn voor ons geen optie”, aldus Arens, voor wie de investering in een eigen verspanende afdeling een logische stap was. “Onze visie is namelijk om volledig autonoom te zijn en alles onder controle te hebben.”
Arens merkt nu al dat de eigen machines hem en zijn 25 medewerkers veel meer mogelijkheden geven. “Aluminium kunnen we nu bijvoorbeeld onder een hoek frezen. Dat vergroot de mogelijkheden voor de uitstraling van het licht enorm. We produceren nu ook waterdichte uplighters met kunststof, aluminium blokken en rubber afdichtingen in een product. Zulke producten geven ons geweldige kansen in de markt. We maken met deze machines een enorme slag in onze vrijheid van denken.”

www.lightinternational.nl

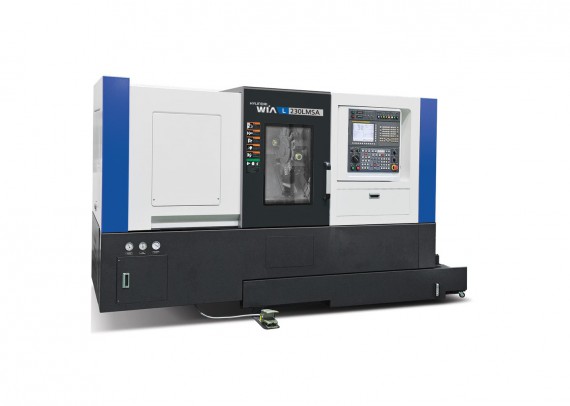
Eco-versie L230LMSA van Hyundai-Wia

Tot 30 procent lager energieverbruik bij draaien

Met zijn besparing tot 30 procent op energieverbruik sluit de eco-versie van de L230LMSA draaimachine van Hyundai-Wia naadloos aan op het thema van de Demoweek: Techniek voor morgen. Dat geldt overigens ook voor de productiviteit en nauwkeurigheid die de machine daarbij aan de dag legt. De L230LMSA is een van de highlights die Dymato presenteert tijdens de Demoweek.

Met de eco-versie van de L230LMSA levert Hyundai-Wia een concrete en substantiële bijdrage aan het streven naar meer duurzaamheid bij productieprocessen. De machine is onder meer voorzien van een Power Consumption Monitor, waarbij het energieverbruik real-time wordt weergegeven. Verder is de machine uitgerust met een Auto Power Off-optie, waarbij de machine automatisch kan worden uitgeschakeld aan het eind van een bewerking. Dankzij de minimaalsmering wordt daarnaast ook fors bespaard op olieverbruik. Een nevelcollector zorgt er daarbij voor dat fijne neveldeeltjes worden verwijderd, zodat ze geen vervuiling en gezondheidsproblemen kunnen veroorzaken.

 L230LMSA

Hoge stabiliteit

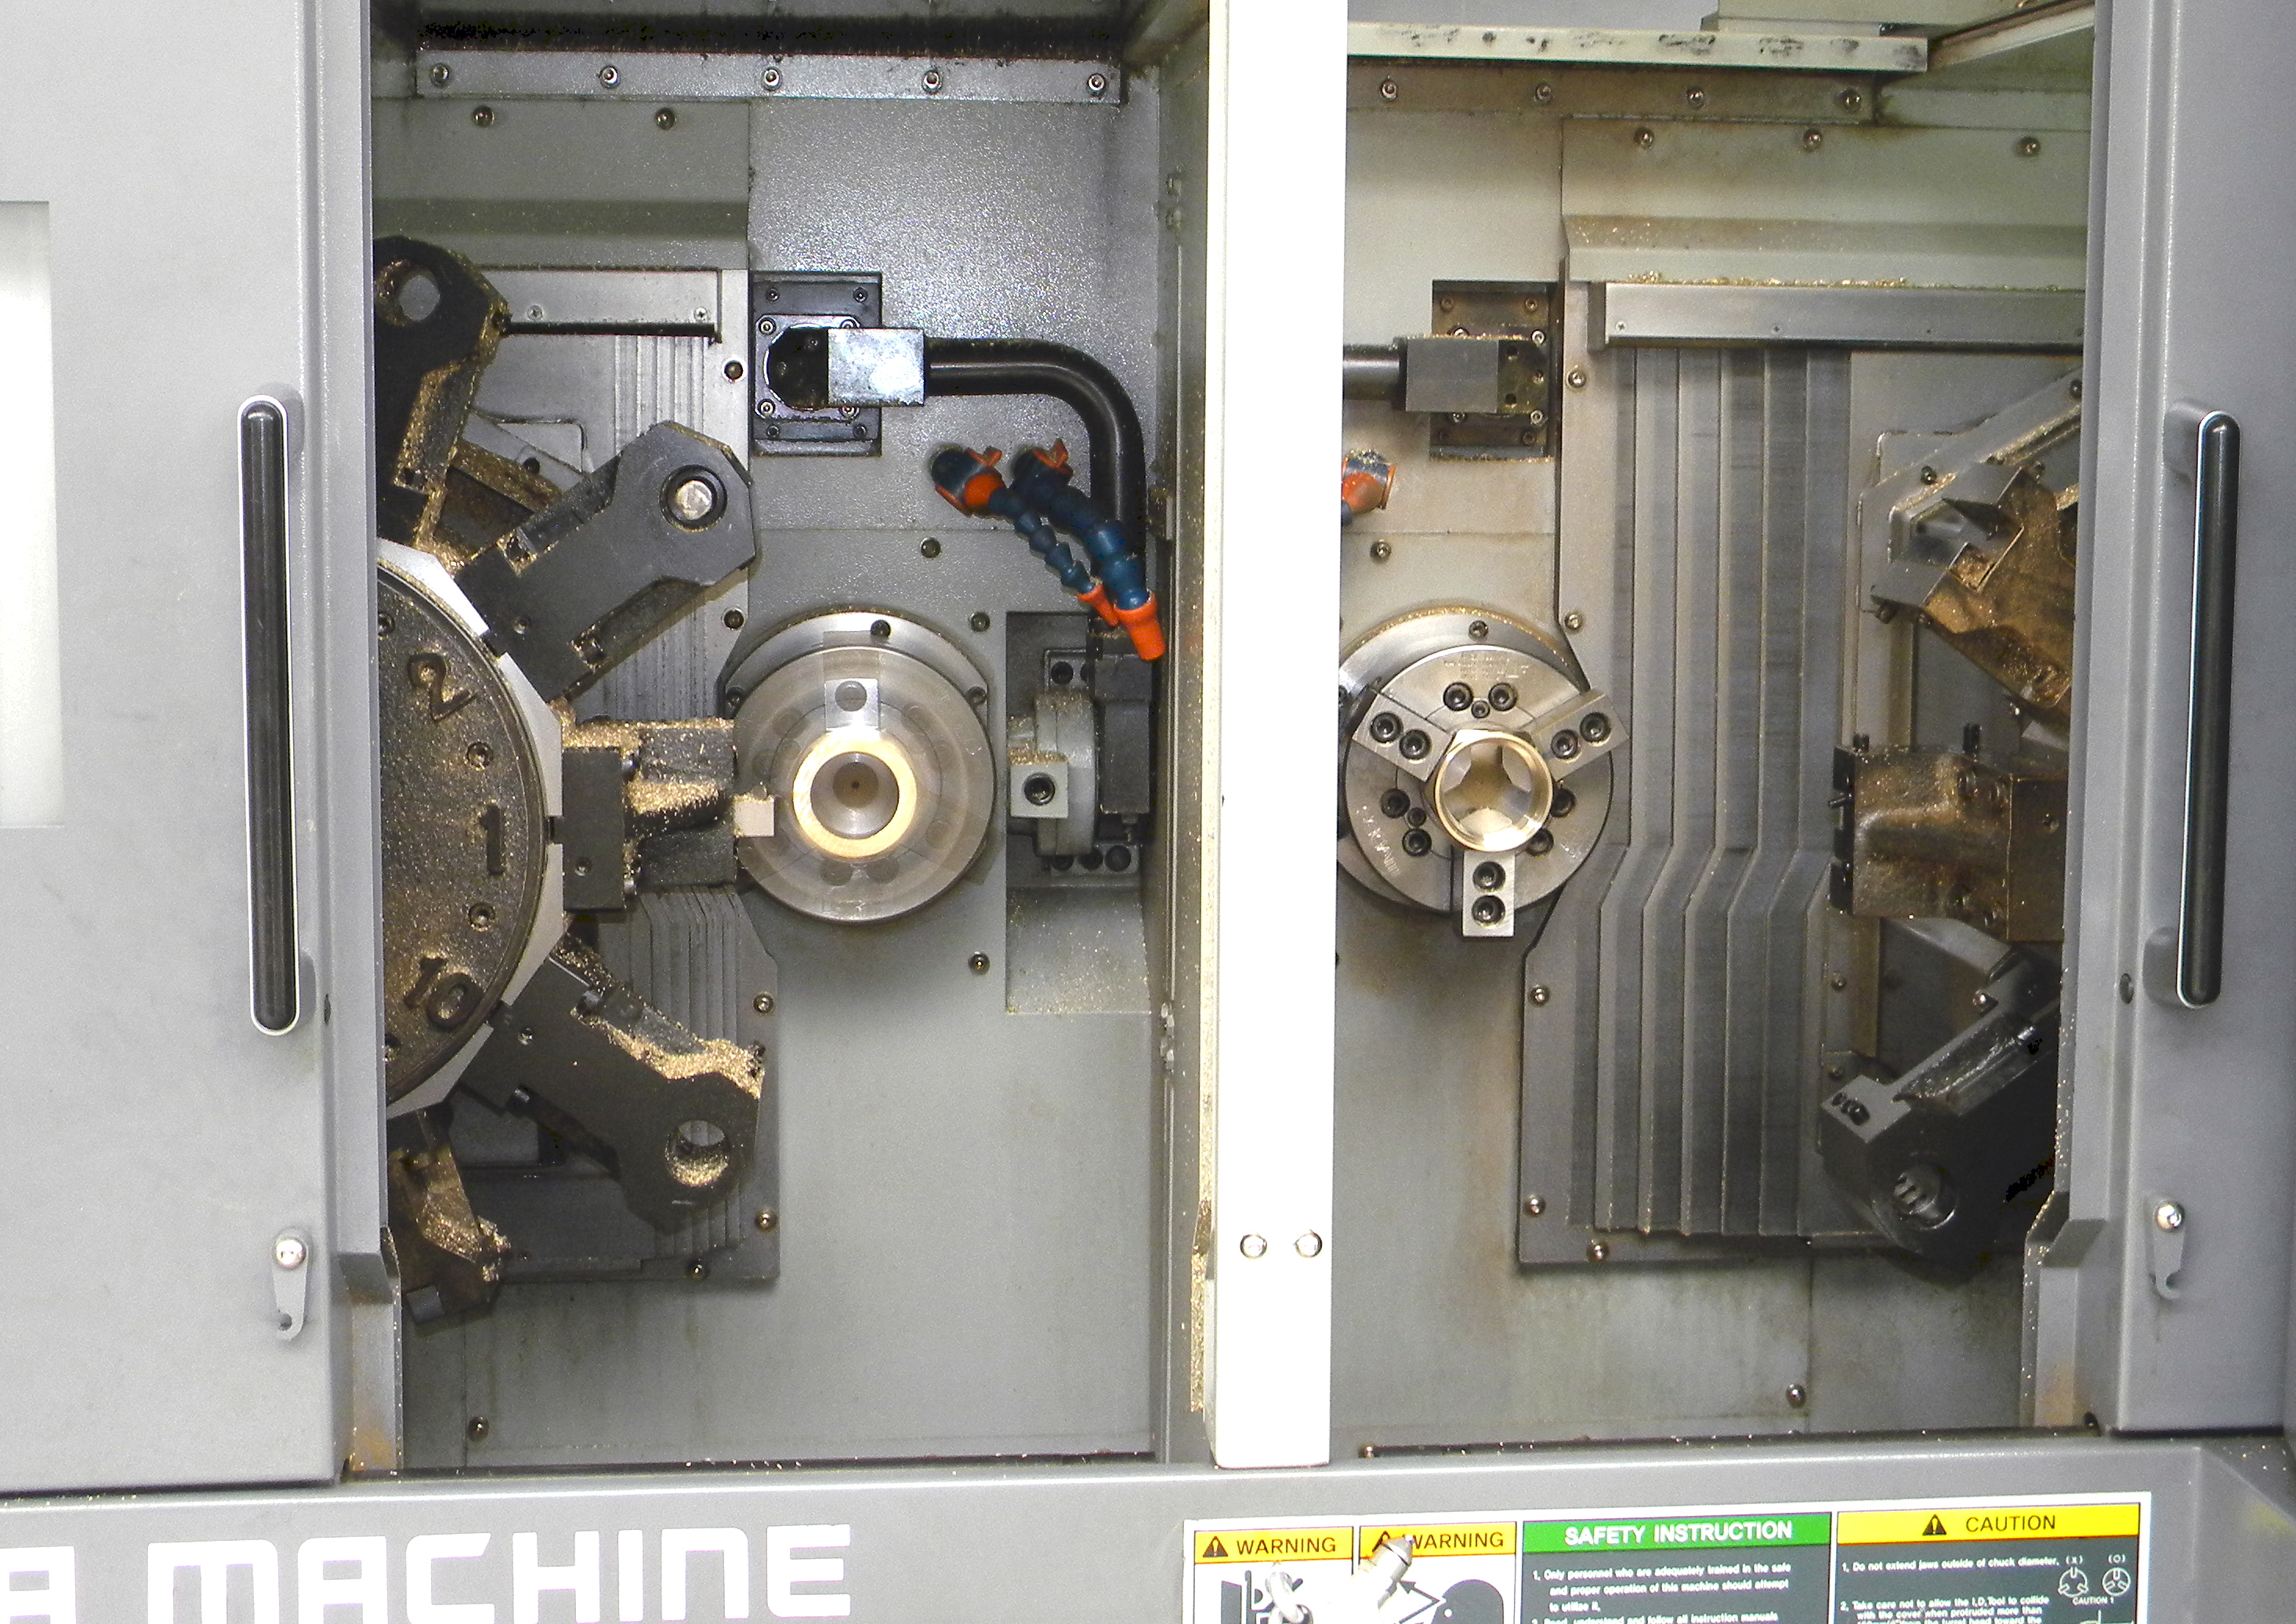
Maar ook op het gebied van productiviteit staat de L230LMSA zijn mannetje. De hoofdspil (15 kW, 4.000 min-1) en subspil (5,5 kW, 5.000 min-1) beschikken over krachtige built-in motoren. De hoofdspil heeft een stafdoorlaat van 65 mm, de draaidiameter boven het bed bedraagt 310 mm en de maximale draailengte 520 mm,. Dankzij de synchronisatie van hoofd- en subspil kunnen producten draaiend worden overgenomen.
De turret heeft een bewerkingsbereik van 220/560/590 mm (X/Z/B) en telt twaalf posities voor (aangedreven) gereedschappen met stabiele BMT-55 opname, met mogelijkheden voor zowel een rechte als een hoekfreeskop. De indexeertijd bedraagt slecht 0,2 s. Alle lineaire assen beschikken over dubbel uitgevoerde en door servomotoren aangedreven kogelomloopspillen met grote diameter en driezijdige geleiding. Want zoals altijd staat het hele machineconcept van Hyundai-Wia garant voor een hoge stabiliteit, met een minimum aan thermische effecten. Sinds de introductie op de Techni-Show 2012 heeft de L230LMSA-eco zich ontpopt tot een ware hardloper.